


- 产品参数
- 图文介绍
- 企业简介
- 企业地址
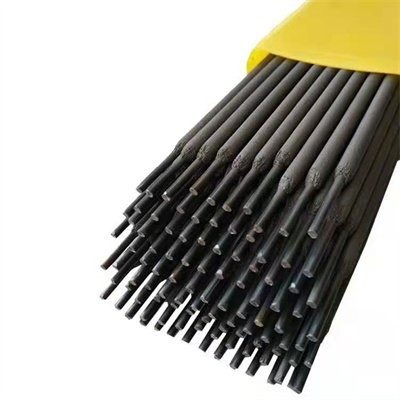
E7010纤维素下向管道焊条 E7010-GE5010-G管道焊条
符合 GB/T 5118 E7010-G
相当 AWS A 5.5 E5010-G
| 说明:E7010是高纤维素钠型药皮立向下焊条。电弧吹力大,单面焊双面成型,熔渣少,易清除,焊波成型美观,焊接速度快,熔敷金属有良好的力学性能,并具有优良的抗气孔和抗裂性能,是管线现场环缝全位置立向下焊接专用焊条,采用直流反接。用途:用于各种碳钢钢管的环缝对接,也适宜一般碳钢结构立向下焊接。
|
元素 | C | Mn | Mo | Cr | S | P |
保证值 | ≤0.20 | 0.4-0.6 | ≤0.40 | ≤0.30 | ≤0.035 | ≤0.040 |
熔敷金属力学性能(焊后620℃±15℃×1h回火处理)
试验项目 | 抗拉强度 Rm / MPa | 屈服强度 ReL或Rp0.2 / MPa | 伸长率 A / % | -30℃ 冲击吸收功 AKV / J |
标准值 | ≥490 | ≥400 | ≥20 | ≥27 |
例值 | 520 | 460 | 22-26 | 50-100 |
X射线探伤要求:I级
药皮含水量≤0.20%
焊条规格及参考电流(DC+)
焊条直径(mm) | 2.5 | 3.2 | 4.0 | 5.0 | |
焊条长度(mm) | 300 | 350 | 400 | 400 | |
电流范围(A) | 平焊 | 60-90 | 90-130 | 150-180 | 180-210 |
立、仰焊 | 50-80 | 80-110 | 120-150 | — | |
注意事项:
⒈焊前焊条须经350~400℃烘焙1h,随烘随用。
⒉焊前必须清除焊件的铁锈、油污、水分等杂质。
3.焊接时须用短弧操作,焊条宜直拖而下,也可作月牙型向下小幅摆动焊接。
E8010管道焊条 E8010-G E5510-G纤维素下向管道焊条
符合 GB/T 5118 E5510-G
相当 AWS A 5.5 E8010-G
说明:E8010是高纤维素钠型药皮立向下焊条。电弧吹力大,焊缝气、渣保护,熔渣少,易清除,焊波成型美观,焊接速度快,熔敷金属有良好的力学性能,并具有优良的抗气孔和抗裂性能,是管线现场环缝全位置立向下焊接专用焊条,采用直流反接。 | |
用途:用于同强度等级的碳钢,低合金钢管道的填充,盖面焊,也适宜一般同强度结构的立向下焊接。 |
元素 | C | Mn | Si | Mo | S | P |
保证值 | ≤0.2 | 0.5-0.7 | ≤0.20 | 0.4-0.5 | ≤0.035 | ≤0.040 |
熔敷金属力学性能(焊后620℃±15℃×1h回火处理)
试验项目 | 抗拉强度 Rm / MPa | 屈服强度 ReL或Rp0.2 / MPa | 伸长率 A / % | -30℃ 冲击吸收功 AKV / J |
标准值 | ≥540 | ≥440 | ≥17 | ≥27 |
例值 | 620 | 520 | 24 | 50-100 |
X射线探伤要求:I级
药皮含水量≤0.20%
焊条规格及参考电流(DC+)
焊条直径(mm) | 2.5 | 3.2 | 4.0 | 5.0 | |
焊条长度(mm) | 300 | 350 | 400 | 400 | |
电流范围(A) | 平焊 | 60-90 | 90-130 | 150-180 | 180-210 |
立、仰焊 | 50-80 | 80-110 | 120-150 | — | |
注意事项:
⒈焊前焊条须经350~400℃烘焙1h,随烘随用。
⒉焊前必须清除焊件的铁锈、油污、水分等杂质。
3.焊接时须用短弧操作,焊条宜直拖而下,也可作月牙型向下小幅摆动焊接。
J507FeXG纤维素下向管道焊条 E7048焊条 E5048管道焊条
符合 GB/T 5118 E5048
相当 AWS A 5.5 E7048
说明:E507FeXG是低氢钠型管道专用铁粉焊条,立向下焊时,熔渣不下淌,电弧稳,并有一点吹力,脱渣容易,焊波平整,具有良好的力学性能和抗裂性能,熔敷效率较高。 | |
用途:适用于厚度≤9mm圆管下行焊,下行角焊及下行对接坡口焊,也可用于厚度>9mm圆管下行打底焊。 |
熔敷金属化学成分(%)
元素 | C | Mn | Si | Cr | Ni | Mo | V | S | P | -- |
标准值 | ≤0.120 | 0.80-1.30 | ≤0.75 | ≤0.20 | ≤0.30 | ≤0.30 | ≤0.08 | ≤0.035 | ≤0.040 | -- |
熔敷金属力学性能:
试验项目 | 抗拉强度 Rm / MPa | 屈服强度 ReL或Rp0.2 / MPa | 伸长率 A / % | -30℃ 冲击吸收功 AKV / J |
标准值 | ≥490 | ≥400 | ≥22 | ≥27 |
例值 | 560 | 420 | 28 | 50-100 |
X射线探伤要求:I级
药皮含水量≤0.20%
焊条规格及参考电流(DC+)
焊条直径(mm) | 2.5 | 3.2 | 4.0 | 5.0 | |
焊条长度(mm) | 300 | 350 | 400 | 400 | |
电流范围(A) | 平焊 | 60-90 | 90-130 | 150-180 | 180-210 |
立、仰焊 | 50-80 | 80-110 | 120-150 | — | |
注意事项:
⒈焊前焊条须经350~400℃烘焙1h,随烘随用。
⒉焊前必须清除焊件的铁锈、油污、水分等杂质。
3.焊接时须用短弧操作,焊条宜直拖而下,也可作月牙型向下小幅摆动焊接。
J507XG纤维素下向管道焊条 E7015焊条 E5015管道焊条
符合 GB/T 5118 E5015
相当 AWS A 5.5 E7015
说明:E507XG是低氢钠型药皮,管道立向下焊专用碳钢焊条。其特点是立向下焊时,熔渣不淌、电弧稳,并有一定吹力,脱渣容易,焊波平整。使用直流电源、焊条接正。具有良好的力学性能和抗裂性。 | |
用途:适用于厚度≤9mm圆管下行焊及下行角焊,下行对接坡口焊,也可用于厚度>9mm圆管下行打底焊。 |
元素 | C | Mn | Si | Cr | Ni | Mo | V | S | P | -- |
标准值 | ≤0.120 | 0.80-1.30 | ≤0.75 | ≤0.20 | ≤0.30 | ≤0.30 | ≤0.08 | ≤0.035 | ≤0.040 | -- |
熔敷金属化学成分(%)
熔敷金属力学性能:
试验项目 | 抗拉强度 Rm / MPa | 屈服强度 ReL或Rp0.2 / MPa | 伸长率 A / % | -30℃ 冲击吸收功 AKV / J |
标准值 | ≥490 | ≥400 | ≥22 | ≥27 |
例值 | 560 | 420 | 28 | 50-100 |
X射线探伤要求:I级
药皮含水量≤0.20%
焊条规格及参考电流(DC+)
焊条直径(mm) | 2.5 | 3.2 | 4.0 | 5.0 | |
焊条长度(mm) | 300 | 350 | 400 | 400 | |
电流范围(A) | 平焊 | 60-90 | 90-130 | 150-180 | 180-210 |
立、仰焊 | 50-80 | 80-110 | 120-150 | — | |
注意事项:
⒈焊前焊条须经350~400℃烘焙1h,随烘随用。
⒉焊前必须清除焊件的铁锈、油污、水分等杂质。
3.焊接时须用短弧操作,焊条宜直拖而下,也可作月牙型向下小幅摆动焊接。
-
-
-
-
 供应德国卡斯特林耐磨焊丝¥55.00
-
-
供应德国卡斯特林镍基合金2222M 2222M镍基焊丝¥55.00
-
供应卡斯特林镍基焊丝 Xuper 2220镍基焊条¥55.00
-
供应卡斯特林不锈钢焊丝EC33500不锈钢焊丝¥55.00

- 产品参数
- 图文介绍
- 企业简介
- 企业地址
