



你可能还喜欢
- 产品参数
- 图文介绍
- 企业简介
- 企业地址
产品参数
品牌
源特
型号
KB980
焊丝直径
1.2-1.6
类型
药芯
材质
WCNi
牌号
源特
产地
河北
助焊剂含量
见详情
加工定制
是
熔点
见详情
长度
10000
重量
15
用途
常用于辊压机辊面、刮料机刀片、模具、阀门、风机叶轮等
工作温度
常温
焊接电流
80-120
是否含助焊剂
否
适用范围
常用于辊压机辊面、刮料机刀片、模具、阀门、风机叶轮等
是否进口
否
订货号
746343
货号
13548
规格
齐全
是否跨境货源
否
系列
耐磨焊丝
图文介绍


KB药芯耐磨焊丝参数:
| 型号 | 直径mm | 成分(%) | 硬度HRC | 合金类型 | |||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Cr | Mn | Si | Mo | Ni | W | Nb | 其他 | |||||
| KB99 | 1.6 | 合金设计,大量高硬度的类烧结碳化钨粒子 | WC | 61-70 | 碳化钨 | ||||||||
| 大量高硬度的类烧结碳化钨粒子复合焊丝,源自德国技术,国内 。可作为硬质合金的廉价替代品。 | |||||||||||||
| KB999 | 1.6 | 合金设计,大量高硬度的类碳化钨粒子 | WC | 62-68 | 碳化钨 | ||||||||
| 大量高硬度的类碳化钨粒子复合焊丝。基体中生产大量高硬度类碳化钨粒子,特别适用于细粒磨料工况、严重磨损工况。 | |||||||||||||
| KB998 | 1.6 | 合金设计,大量高硬度的类碳化钨粒子及镍合金 | WC,Ni | 60-63 | 碳化钨+镍 | ||||||||
| 大量高硬度的类碳化钨粒子复合焊丝,基体中加入镍合金,在高温900度环境下硬度保持58HRC。适用于600度-900度高温磨损。 | |||||||||||||
| KB988 | 1.2/1.6 | 3.5 | 22.5 | 1.5 | 1.2 | 0.5 | - | - | <0.5 | WC | 60-65 | 高铬+碳化钨 | |
| 高铬型耐磨焊丝,添加类碳化钨合金粒子。堆焊后表面硬度高、耐磨性好,适用于磨损严重的工况。 | |||||||||||||
| KB985 | 1.6 | 1.0 | 2.0 | 1.2 | 0.8 | 1.5 | 1.0 | - | - | V,WC | 56-61 | 多元合金+碳化钨 | |
| 多元合金型耐磨焊丝,添加类碳化钨合金粒子。可多层堆焊,表面成形美观。堆焊层无裂纹。 | |||||||||||||
| KB986 | 1.2/1.6 | 5.0 | 26.5 | 1.0 | 1.2 | 1.0 | - | - | - | - | 60-64 | 高铬+钼 | |
| 高碳高铬型耐磨焊丝,添加钼合金,改善了结合性能及韧性。可多层超厚堆焊,不脱落不掉块,能承受一定冲击工况下的磨损。 | |||||||||||||
| KB987 | 1.2/1.6 | 3.5 | 22.5 | 1.5 | 1.2 | 0.5 | - | - | - | - | 58-63 | 高铬 | |
| 高铬型耐磨焊丝,具有与高铬铸铁相同的耐磨性,在非强烈冲击的工况下具有很好的抗磨损性能。 | |||||||||||||
| 型号 | 直径mm | C | Cr | Mn | Si | Mo | Ni | W | Nb | 其他 | 硬度HRC | 合金类型 | |
| KB980 | 1.2/1.6 | 3.0 | 20.0 | 1.5 | 0.8 | - | <1.0 | - | - | - | 50-58 | 高铬+镍 | |
| 高铬型耐磨焊丝,韧性好,与工件表面结合性能 。特别适用于多层堆焊及超厚堆焊。 | |||||||||||||
| KB969 | 1.6 | 4.5 | 21.0 | 1.5 | 1.2 | <0.5 | <0.5 | - | 6.0 | - | 58-63 | 高铬+碳化铌 | |
| 高铬碳化铌复合型耐磨焊丝,含有大量的碳化铬和碳化铌硬质相。耐磨性、抗冲击性、抗脱落性均强于高铬铸铁型材料。 | |||||||||||||
| KB968 | 1.6 | 3.5 | 13.5 | 2 | 1.5 | 1.0 | <0.5 | - | 7.0 | - | 56-61 | 碳化铬+碳化铌 | |
| 碳化铬和碳化铌复合型耐磨焊丝,堆焊层中弥散分布高硬度的碳化铌硬质相,可多层堆焊,表面成形美观。堆焊层无裂纹。 | |||||||||||||
| KB965 | 1.6 | 0.5 | 7.0 | 1.0 | 0.8 | 1.0 | - | - | 2.0 | - | 56-62 | 低碳铬+碳化铌 | |
| 低碳铬和碳化铌复合型耐磨焊丝,耐磨性接近高铬铸铁材料,表面成形平滑美观,堆焊层仅有微裂纹。 | |||||||||||||
| KB966 | 1.6 | 1.0 | 5.0 | 1.5 | 0.8 | <0.5 | 1.5 | - | - | Ti | 57-62 | 碳化钛 | |
| 碳化钛耐磨焊丝,源自德国技术,国内 。具有极强的耐磨性。 | |||||||||||||
| KB960 | 1.6 | 0.7 | 7.0 | 1.5 | 1.6 | 0.5 | - | 1.5 | - | V | 52-58 | 铬钼钨钒 | |
| 铬钼钨钒耐磨焊丝,堆焊后无任何裂纹,易于进行后续机加工操作。 | |||||||||||||
| KB913 | 1.2/1.6 | 0.45 | 5.5 | 1.3 | 0.3 | 1.0 | - | - | - | V | 46-53 | 铬钼钨 | |
| H13模具钢焊丝,SKD61模具钢焊丝,4Cr5MoSiV1模具钢焊丝。 | |||||||||||||
| 型号 | 直径mm | C | Cr | Mn | Si | Mo | Ni | W | Nb | 其他 | 硬度HRC | 合金类型 | |
| KB912 | 1.2/1.6 | 0.4 | 6.5 | 1.5 | 0.8 | 1.2 | - | 1.5 | - | V | 51-55 | 铬钼钨钒 | |
| H12模具钢焊丝,SKD62模具钢焊丝,4Cr5MoWVSi模具钢焊丝。 | |||||||||||||
| KB917 | 1.2/1.6 | 0.9 | 4.5 | 1.0 | 0.4 | 9.0 | - | 2.0 | - | V | 61-65 | 铬钼钨钒 | |
| M7高速工具钢焊丝,SKH58工具钢焊丝。刀具类耐磨焊丝。 | |||||||||||||
| KB937 | 1.6 | 0.3 | 3.2 | - | - | - | - | 7.2 | - | - | 48-53 | 铬钨 | |
| 铬钨耐磨焊丝,热锻模堆焊。 | |||||||||||||
| KB932 | 1.6 | 0.5 | 3.6 | 0.8 | 0.3 | 2.2 | - | 6.2 | - | V | 59-62 | 铬钼钨钒 | |
| 铬钼钨钒耐磨焊丝,适用于模具类堆焊。 | |||||||||||||
| KB915 | 1.6 | 0.45 | 3.0 | 1.8 | 1.0 | 1.5 | 1.5 | - | - | V | 54-60 | 铬钼镍钒 | |
| 铬钼镍钒耐磨焊丝,堆焊后无任何裂纹,具有一定的耐磨性能。 | |||||||||||||
| KB914 | 1.6 | 0.5 | - | 13.8 | - | - | - | - | - | - | 17-22 | 高锰 | |
| 锰钢件堆焊耐磨焊丝,堆焊层的锰含量达到14%,冲击后发生加工硬化,硬度可达48-52。 | |||||||||||||
| KB902 | 1.6/2.8 | 0.15 | <1.0 | 2.8 | 0.6 | <0.5 | - | - | - | - | 30-35 | 打底专用 | |
| 打底层焊丝。 | |||||||||||||
| 型号 | 直径mm | C | Cr | Mn | Si | Mo | Ni | W | Nb | 其他 | 硬度HRC | 合金类型 | |
| KB180 | 2.8/3.2 | 4.2 | 21.5 | 1.0 | 1.2 | <0.5 | - | - | - | - | 56-62 | 高铬+钒 | |
| 高铬型耐磨焊丝,高性价比,能承受一定冲击工况下的磨损。 | |||||||||||||
| KB181 | 2.8/3.2 | 4.5 | 22.5 | 1.0 | 1.2 | <1.0 | - | - | - | - | 58-62 | 高铬+钼 | |
| 高铬型耐磨焊丝,添加钼合金,相比高铬铸铁材料改善了结合性能及韧性。能承受一定冲击工况下的磨损。 | |||||||||||||
| KB190 | 2.8/3.2 | 5.0 | 27.5 | 1.0 | 1.2 | <1.0 | - | - | - | - | 60-63 | 高铬+钼 | |
| 高碳高铬型耐磨焊丝,添加钼合金。具有更高硬度和更强耐磨性,可多层超厚堆焊,不脱落不掉块。 | |||||||||||||
| KB191 | 2.8/3.2 | 4.5 | 22.0 | 1.5 | 0.8 | - | - | - | - | V | 57-62 | 高铬+钒 | |
| 高碳高铬型耐磨焊丝,添加大量的钒合金,相比高铬铸铁材料极大地增强了磨粒磨损性能。适用于矿物类,矿渣类原料工况。 | |||||||||||||
| KB193 | 2.8/3.2 | 4.5 | 21.0 | 1.5 | 1.2 | <0.5 | - | - | 6.0 | - | 58-63 | 高铬+碳化铌 | |
| 高铬碳化铌复合型耐磨焊丝,含有大量的碳化铬和碳化铌硬质相。耐磨性、抗冲击性、抗脱落性均强于高铬铸铁型材料。 | |||||||||||||
企业简介

企业法人:
王利利
企业类型:
有限责任公司(自然人独资)
成立日期:
2019-09-25
经营状态:
-
工商注册号:
130534000214960
社会统一信用代码:
91130534MA0E5D3L3K
组织机构代码:
-
注册资金:
100.000000万人民币
经营范围:
焊接材料、耐磨材料销售;货物或技术进出口(国家禁止或涉及行政审批的货物或技术进出口除外)(依法须经批准的项目,经相关部门批准后方可开展经营活动)***
企业地址
店铺新品
-
-
 金桥焊条 D708碳化钨堆焊耐磨焊条 源特 焊材¥30.00
-
 源特牌碳化钨焊条D707堆焊耐磨电焊条电力¥30.00
-
-
-
 阀门耐磨焊丝 承压设备焊丝 不锈钢焊条齐全 轧辊 源特牌¥20.00
-
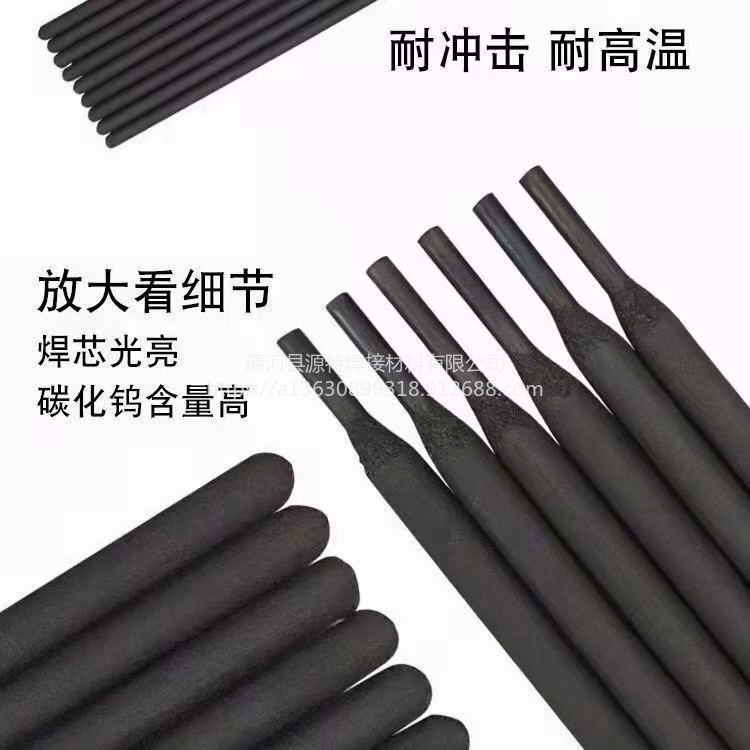 源特牌YD302阀门焊丝 承压设备焊丝 锤头¥20.00
-
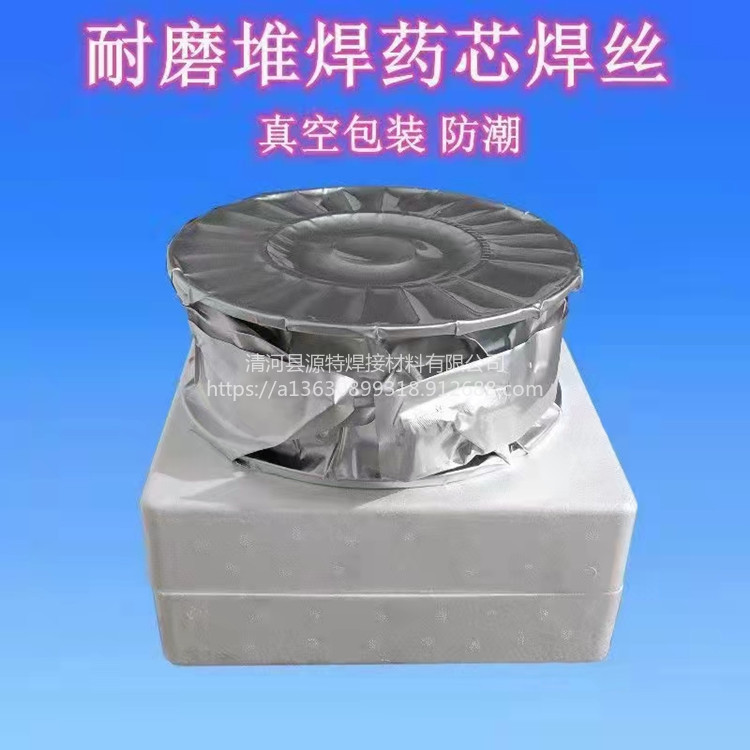 源特牌YD256阀门焊丝承压设备焊丝叶片¥20.00
- 产品参数
- 图文介绍
- 企业简介
- 企业地址
13630899318
