


- 产品参数
- 图文介绍
- 企业简介
- 企业地址


S201紫铜焊丝 S201铜合金焊丝 紫铜钎料
符合:GB/T9460 S201
说明:S201含有少量锡、硅、锰、磷等脱氧元素的特制紫铜焊丝,熔点为1020-1050℃,硅、锰、磷主要是作为脱氧剂加入,而锡加入则改善了铜的流动性。具有焊接工艺性能优良,焊缝成型美观、机械性能高以及抗裂性好等特点。
用途:用于紫铜的氩弧焊,如钢坯连铸结晶器、炼钢厂电极夹具、导电辊、导电板、加热元件、铜容器、铜雕塑等。
焊丝的化学成分范围及一例:%
| 元素 | Al | Si | Mn | Ni | Sn | Fe | Pb | Cu | P |
| 保证值 | ≤0.010 | ≤0.50 | ≤0.50 | --- | ≤1.0 | ---- | ≤0.02 | 余量 | ≤0.15 |
钎料力学性能(参考值)
| 焊丝熔化温度℃ | 抗拉强度MPa | 延伸率% | 硬度 HB | 屈服强度MPa | 导电率% |
| 1020-1050 | 220 | ≤30 | 60 | 55 | 40 |
注意事项:
1.氩弧焊时建议用大流量、低流速的气流,以保证焊接熔池得到良好的保护。
2.薄板采用I型坡口;较厚的板采用V型或X型坡口,需加衬垫。
3.采用平焊位置焊接。在有脉冲电弧焊设备和焊工操作技术良好的情况下,也可进行其他位置焊接。
4.不推荐把这种焊丝用于气焊,因为在焊接熔池中会有铝的氧化物存在,影响焊缝质量。
5.将焊接部位的锈层、湿气、油污、灰尘等确实除净。
牌 号 | 主要成份(%) | 特性和用途 | 相当AWS |
紫铜焊丝S 201 | Cu Rem. | 机械性能好,抗裂性好。紫铜气焊及氩弧焊用 | ERCu |
硅青铜S 211 | Si3 Mn1 | 机械性能好,铜合金氩弧焊及钢的MIG钎焊用 | ERCuSi-Al |
锡青铜S 212 | Sn5 Cu Rem. | 耐磨性好。铜合金氩弧焊及钢的堆焊用 | ERCuSn-A |
锡青铜S 213 | Sn8 Cu Rem. | 耐磨性好。铜合金氩弧焊及钢的堆焊用 | ERCuSn-C |
铝青铜A1 S 214 | Al7.5 Cu Rem. | 耐磨、耐蚀。铜合金氩弧焊及钢的堆焊用 | ERCuAl-A1 |
铝青铜A2 S 215 | Al9 Cu Rem. | 耐磨、耐蚀。铜合金氩弧焊及钢的堆焊用 | ERCuAl-A2 |
铝青铜(A3) | A1 10.5 Cu Rem. | 耐磨、耐蚀。铜合金氩弧焊及钢的堆焊用。 | ERCuA1-A3 |
锡黄铜S 221 | Cu60 Sn1 Si0.3 | 熔点约890℃。黄铜气焊及碳弧焊用,也可钎焊铜、钢、铸铁 | |
铁黄铜S 222 | Cu58Sn0.9Si0.1 | 熔点约880℃。黄铜气焊及碳弧焊用,也可钎焊铜、钢、铸铁 | RBCuZn-C |
镍铝青铜-1 | Al8Ni2 Cu Rem | 熔点约1038℃-1054℃。耐磨耐蚀,铜合金氩弧焊及钢的钎焊。 | |
镍铝青铜-2 | Al8Ni6 Cu Rem | 熔点约1038℃-1054℃。耐磨耐蚀,铜合金氩弧焊及钢的钎焊。 | ERCuNiAl |
锌白铜S 225 | Cu48 Ni10 | 熔点约935℃。高强度,钎焊钢、镍及硬质合金用 | RBCuZn-D2 |
S 225F | Cu48 Ni10 | 外涂焊剂的S225焊丝 | RBCuZn-D |
S 226 | Cu60 Sn0.3 | 熔点约900℃。黄铜气焊用,也可钎焊铜、钢、铸铁 | |
S 227 | Cu58Sn0.9Ni0.5 | 熔点880℃。黄铜气焊及碳弧焊用,也可钎焊铜、钢、铸铁 | RBCuZn-B |
S 229 | Cu55 Ni6 Mn4 | 熔点约920℃。高强度,钎焊钢、镍及硬质合金用 |

-
-
 金桥焊条 D708碳化钨堆焊耐磨焊条 源特 焊材¥30.00
-
 源特牌碳化钨焊条D707堆焊耐磨电焊条电力¥30.00
-
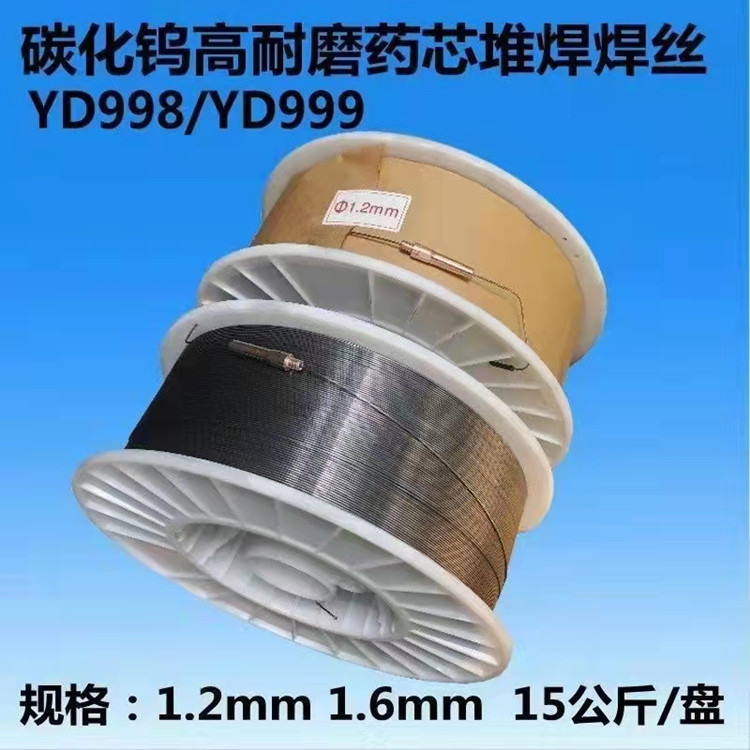
-
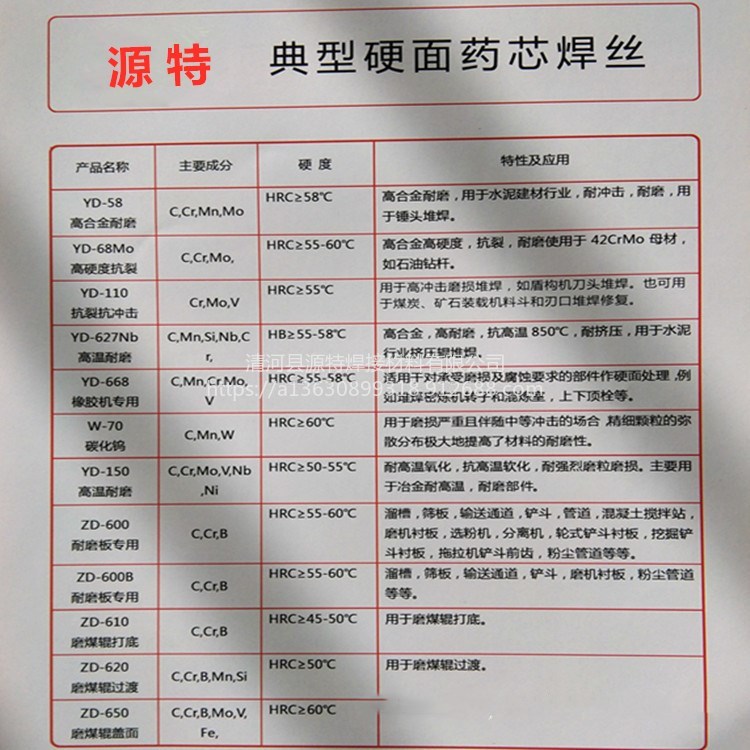
-
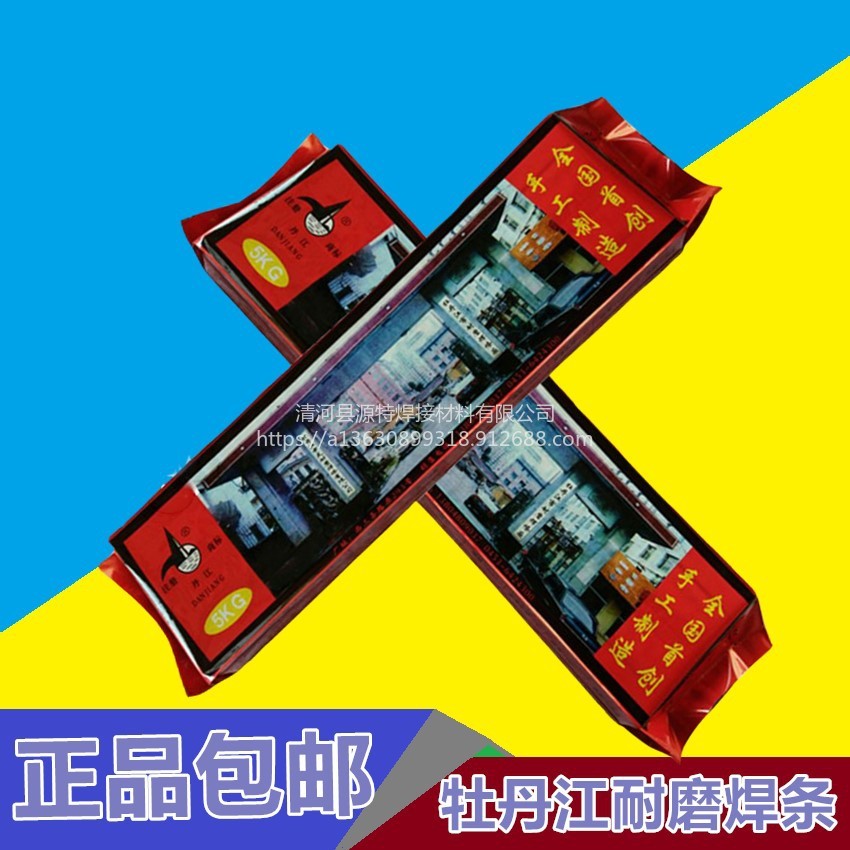 阀门耐磨焊丝 承压设备焊丝 不锈钢焊条齐全 轧辊 源特牌¥20.00
-
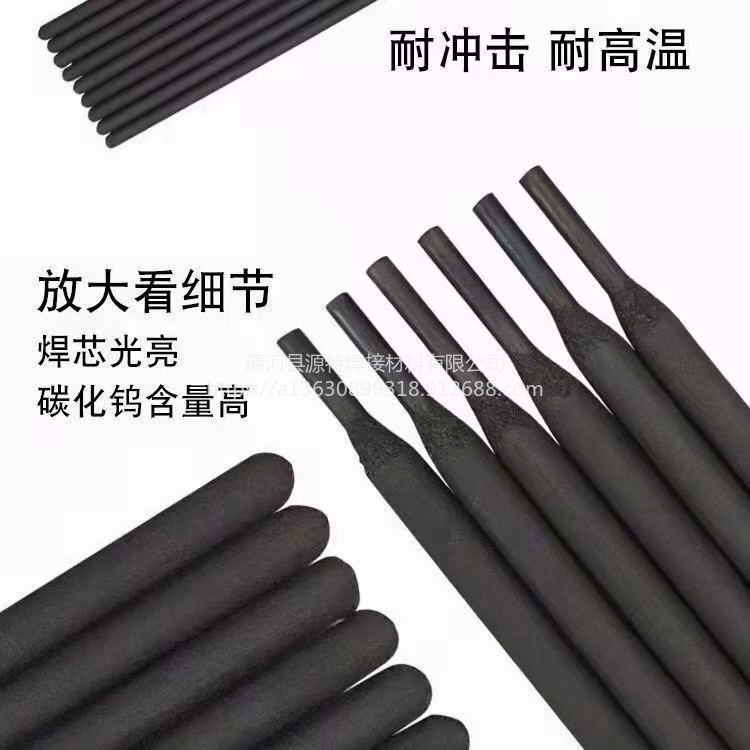 源特牌YD302阀门焊丝 承压设备焊丝 锤头¥20.00
-
 源特牌YD256阀门焊丝承压设备焊丝叶片¥20.00
- 产品参数
- 图文介绍
- 企业简介
- 企业地址
