


- 产品参数
- 图文介绍
- 企业简介
- 企业地址


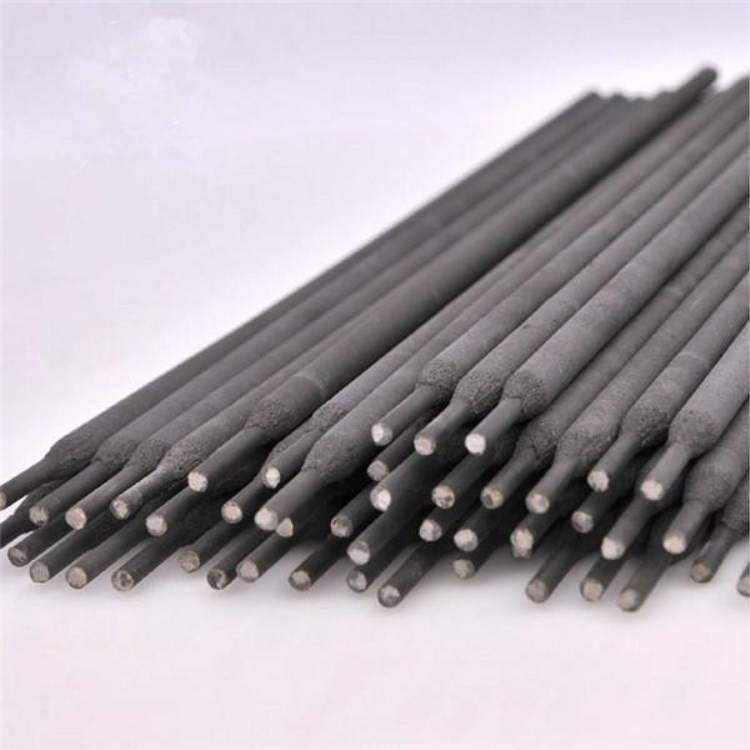
司太立钴基 Co104焊条
型号: GB/TEDCoCr-D-03 相当:JIS DF-CoCrC
说明:钴基 4号低碳钴基铬钨合金焊芯堆焊焊条,采用直流反接,堆焊金属在800℃仍能保持良好的抗热疲劳性和耐蚀性。
用途:用于高温条件下承受冲击和冷热交错的工件堆焊,如热锻模,阀门密封面等,具有良好的性能。
堆焊硬度 HRC: 28-35
司太立钴基1号焊条
型号:GB/T EDCoCr-C-03 相当:AWS ECoCr-C JIS DF-CoCrC
说明:高碳钴铬钨合金焊芯的钴基堆焊焊条,采用直流反接,渣覆盖性好,成形美观,具有优良的耐磨、耐热、耐腐蚀性,在650℃高温也能保持这些特性。
用途:用于牙轮钻头轴承、锅炉的旋转叶轮、粉碎机刃口、螺旋送料机等磨损部件的堆焊。
堆焊硬度HRC:≥53
司太立钴基4号焊条
型号:GB/TEDCoCr-D-03 相当:JIS DF-CoCrC
说明:钴基4号低碳钴基铬钨合金焊芯堆焊焊条,采用直流反接,堆焊金属在800℃仍能保持良好的抗热疲劳性和耐蚀性。
用途:用于高温条件下承受冲击和冷热交错的工件堆焊,如热锻模,阀门密封面等,具有良好的性能。
堆焊硬度HRC: 28-35
司太立钴基6号焊条
型号:GB/T EDCoCr-A-03 相当:AWS ECoCr-A JIS DF-CoCrA
说明:钴铬钨合金焊芯的钴基堆焊焊条,采用直流反接,堆焊金属在650℃工作仍能保持良好的耐磨性和耐腐蚀性。
用途:用于在650℃左右工作仍能保持良好的耐磨性和耐腐蚀性的场合,或承受冲击和冷热交错的部位,如堆焊高温高压阀门及热剪刀刃等。
堆焊硬度HRC:≥40
司太立钴基12号焊条
型号:GB/T EDCoCr-B-03 相当:AWS ECoCr-B JIS DF-CoCrB
说明:钴铬钨合金焊芯的钴基堆焊焊条,采用直流反接,堆焊金属在650℃工作仍能保持良好的耐磨性和耐腐蚀性。
用途:用于高温高压阀门、高压泵的轴套筒和内衬套以及化纤设备的斩刀刃口等。熔敷金
堆焊硬度HRC:≥44
司太立钴基Co101焊条
型号:GB/T EDCoCr-C-03 相当:AWS ECoCr-C JIS DF-CoCrC
说明:高碳钴铬钨合金焊芯的钴基堆焊焊条,采用直流反接,渣覆盖性好,成形美观,具有优良的耐磨、耐热、耐腐蚀性,在650℃高温也能保持这些特性。
用途:用于牙轮钻头轴承、锅炉的旋转叶轮、粉碎机刃口、螺旋送料机等磨损部件的堆焊。
堆焊硬度HRC:≥53
司太立钴基Co104焊条
型号:GB/TEDCoCr-D-03 相当:JIS DF-CoCrC
说明:钴基4号低碳钴基铬钨合金焊芯堆焊焊条,采用直流反接,堆焊金属在800℃仍能保持良好的抗热疲劳性和耐蚀性。
用途:用于高温条件下承受冲击和冷热交错的工件堆焊,如热锻模,阀门密封面等,具有良好的性能。
堆焊硬度HRC: 28-35
司太立钴基Co106焊条
型号:GB/T EDCoCr-A-03 相当:AWS ECoCr-A JIS DF-CoCrA
说明:钴铬钨合金焊芯的钴基堆焊焊条,采用直流反接,堆焊金属在650℃工作仍能保持良好的耐磨性和耐腐蚀性。
用途:用于在650℃左右工作仍能保持良好的耐磨性和耐腐蚀性的场合,或承受冲击和冷热交错的部位,如堆焊高温高压阀门及热剪刀刃等。
堆焊硬度HRC:≥40
司太立钴基Co112焊条
型号:GB/T EDCoCr-B-03 相当:AWS ECoCr-B JIS DF-CoCrB
说明:钴铬钨合金焊芯的钴基堆焊焊条,采用直流反接,堆焊金属在650℃工作仍能保持良好的耐磨性和耐腐蚀性。
用途:用于高温高压阀门、高压泵的轴套筒和内衬套以及化纤设备的斩刀刃口等。熔敷金
堆焊硬度HRC:≥44
许可证:XK06-009-00060
厂家:肯纳司太立金属(上海)有限公司
注意事项:
1、焊条焊前须经150℃左右烘焙1小时。
2、宜采用小电流、短弧堆焊,以避免增加母材的熔深,降低堆焊合金的性能。
3、根据母材的种类和工件大小,可选择350-500℃的预热温度和350℃的层间温度进行堆焊。
4、根据工况条件一般选择600-750℃,保温1-2小时后随炉缓冷,或将工件置于干燥和预热的沙缸或草灰中缓冷。

-
-
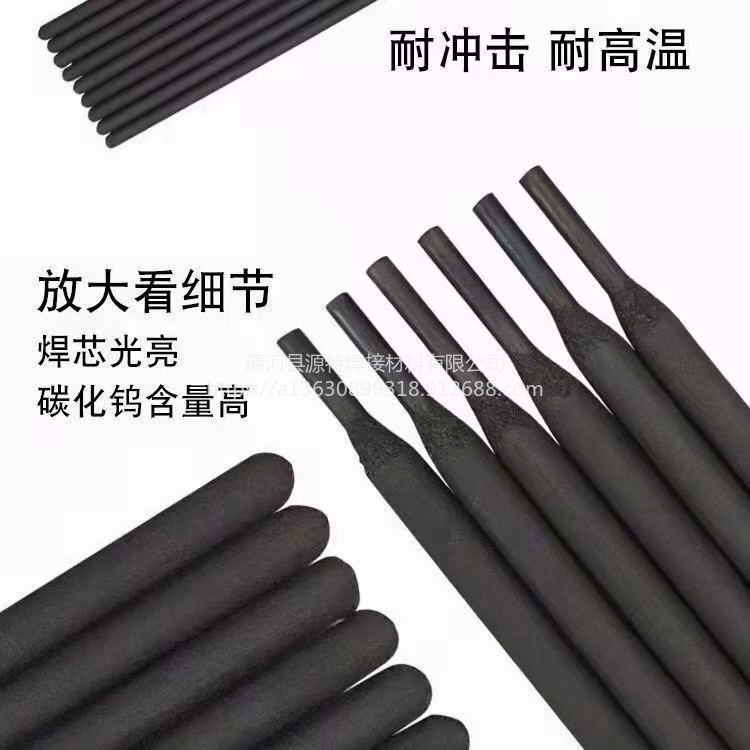
 金桥焊条 D708碳化钨堆焊耐磨焊条 源特 焊材¥30.00
-
 源特牌碳化钨焊条D707堆焊耐磨电焊条电力¥30.00
-
-
-
 阀门耐磨焊丝 承压设备焊丝 不锈钢焊条齐全 轧辊 源特牌¥20.00
-
 源特牌YD302阀门焊丝 承压设备焊丝 锤头¥20.00
-
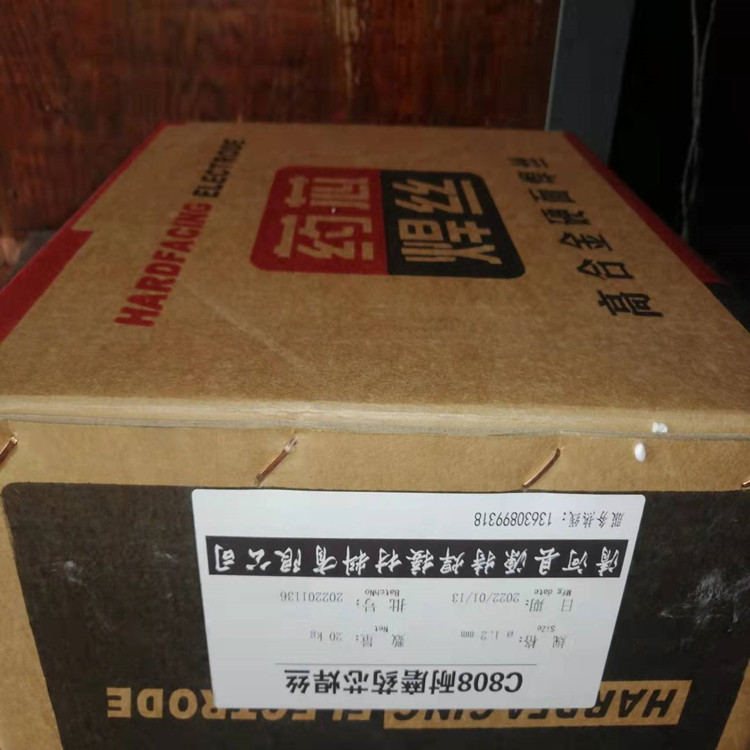
 源特牌YD256阀门焊丝承压设备焊丝叶片¥20.00
- 产品参数
- 图文介绍
- 企业简介
- 企业地址
