


你可能还喜欢
- 产品参数
- 图文介绍
- 企业简介
- 企业地址
产品参数
品牌
源特
型号
ER2594
牌号
齐全
产地
河北
类型
多款供选
材质
Mo
加工定制
否
焊丝直径
1.0-1.6
长度
10000
重量
5000
用途
用于石油化工、船舶制造等行业,如2507/UNS S32750/J93380/S32205/J92
工作温度
常温
焊接电流
220
适用范围
用于石油、电子、化工、医药、轻纺、食品、机械、 建筑、核电、航空航天、等行业。
订货号
444556
货号
4898
规格
齐全
系列
不锈钢焊丝
图文介绍


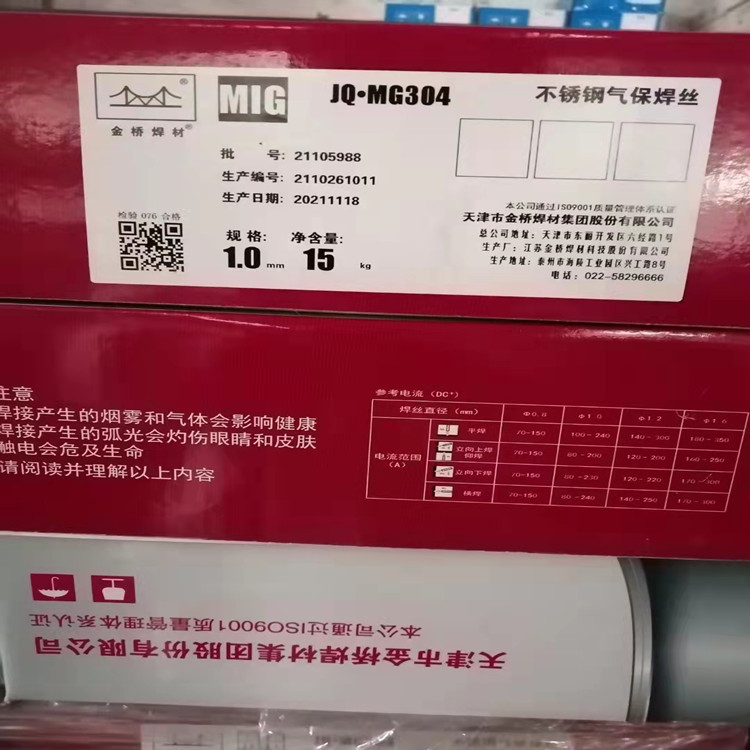
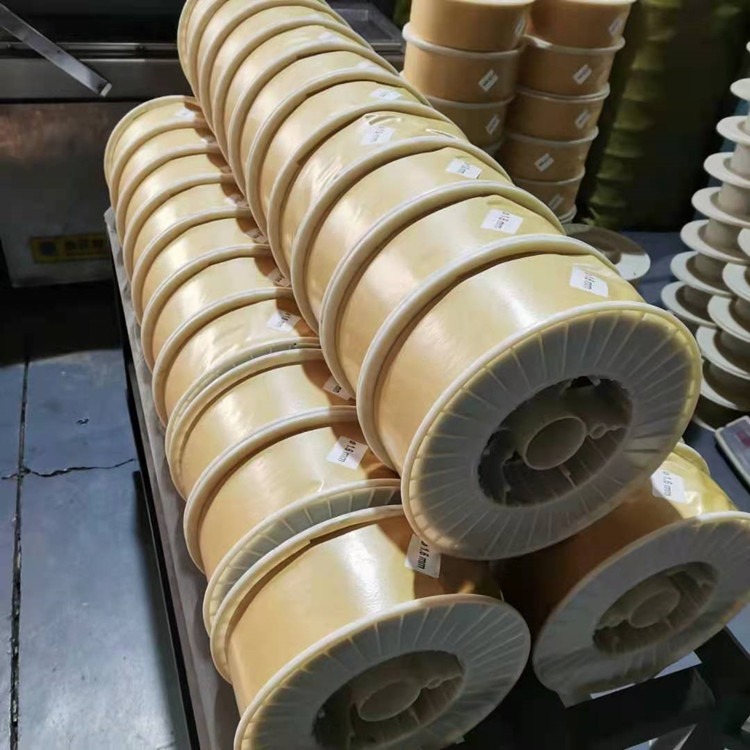
ER2594双相不锈钢焊丝/TIG氩弧不锈钢焊丝/MIG气体保护不锈钢焊丝
说明:ER2594是25Cr-9Ni-4Mo-N奥氏体-铁素体不锈钢焊丝,熔敷金属具有奥氏体不锈钢的综合性能和铁素体不锈钢的抗应力腐蚀特性,耐点蚀能力强。焊接操作性良好,电弧稳定、成型美观、飞溅少。可全位置焊接。
用途:用于石油化工、船舶制造等行业,如2507/UNS S32750/J93380/S32205/J92205等标准双相不锈钢的焊接。
焊丝化学成分范围及一例: N含量:0.25
C | Si | Mn | P | S | C | Ni | Mo | Cu | |
焊丝 | 0.080 | 1.0 | 2.5 | 0.030 | 0.030 | 24-27 | 8.5-10.5 | 2.5-4.5 | 1.5 |
一例 | 0.020 | 0.45 | 0.65 | 0.018 | 0.009 | 25.26 | 9.25 | 3.70 |
0.07
|
熔敷金属力学性能:
抗拉强度 | 伸长率 | |
标准值 | -- | -- |
一例 | 858 | 29.5 |
焊缝金属射线探伤要求:级
注意事项及操作要点:
1.焊接处须彻底清除油污、铁锈、水份等表面杂质,以防止焊接时产生气孔、裂纹等,清理时,坡口面及周围要磨出金属光泽。
2. 焊前应清除焊丝表面的油、垢及锈等污物。
3. 为使焊缝获得良好的机械性能,MIG焊接的保护气体建议采用Ar+2O2,保护气体流量以20-25L/min为优。TIG焊接的保护气体建议采用纯氩气保护,纯度要在99.99以上,保护气体流量以8-15L/min为宜。
4. 在焊接过程中,焊接线能量的大小直接影响焊缝金属的力学性能及抗裂性能等,应引起更多关注。
5. 以上焊接方法、条件及规范的建议仅供参考,用户在将焊丝用于正式产品焊接前应根据自身焊接特点进行工艺评定。
企业简介

企业法人:
王利利
企业类型:
有限责任公司(自然人独资)
成立日期:
2019-09-25
经营状态:
-
工商注册号:
130534000214960
社会统一信用代码:
91130534MA0E5D3L3K
组织机构代码:
-
注册资金:
100.000000万人民币
经营范围:
焊接材料、耐磨材料销售;货物或技术进出口(国家禁止或涉及行政审批的货物或技术进出口除外)(依法须经批准的项目,经相关部门批准后方可开展经营活动)***
企业地址
店铺新品
-
-
 金桥焊条 D708碳化钨堆焊耐磨焊条 源特 焊材¥30.00
-
 源特牌碳化钨焊条D707堆焊耐磨电焊条电力¥30.00
-
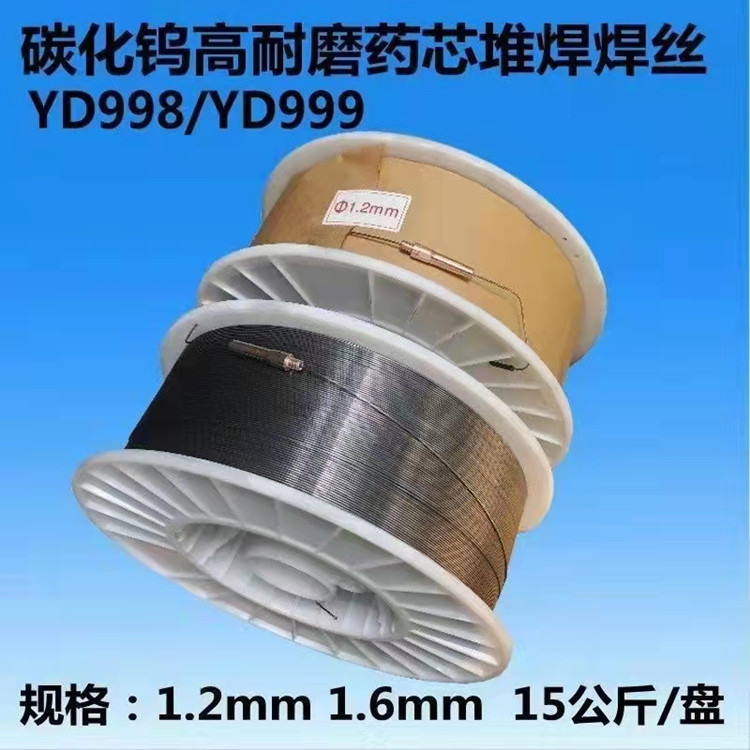
-
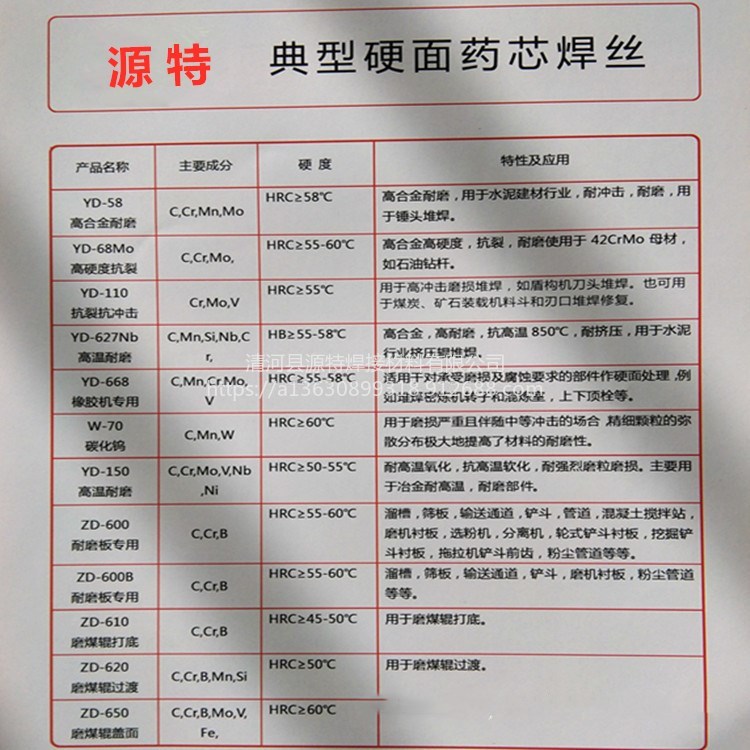
-
 阀门耐磨焊丝 承压设备焊丝 不锈钢焊条齐全 轧辊 源特牌¥20.00
-
 源特牌YD302阀门焊丝 承压设备焊丝 锤头¥20.00
-
 源特牌YD256阀门焊丝承压设备焊丝叶片¥20.00
- 产品参数
- 图文介绍
- 企业简介
- 企业地址
13630899318
