


- 产品参数
- 图文介绍
- 企业简介
- 企业地址
栈焊焊丝 一:
牌号 | 熔敷金属主要化学成分 | 栈焊层硬度 | 特点及主要用途 | |||||||
C | Mn | Si | Cr | Ni | Mo | 其他 | ||||
YD114 | 0.40.7 | 1315 | 0.40.7 | 46 | 23 | HRC :5055 | 栈焊层的锰含量达到14,受严重冲击后。具有快速加工硬化的特点。 | |||
YD115 | 0.40.7 | 1315 | 0.40.8 | 1315 | HRC :5055 | 加工硬化效果显着,用于受严重冲击高锰钢栈焊。 | ||||
YD350 | 0.20 | 0.81.1 | 0.30.5 | HRC :3235 | 连铸辊的栈焊。 | |||||
YD351 | 0.20 | 1.11.5 | 0.30.5 | HRC :3842 | 连铸辊的栈焊。 | |||||
YD352 | 0.20 | 1.11.5 | 0.81.2 | HRC :4245 | 连铸辊的栈焊。 | |||||
YD405 | 0.50 | 1.11.5 | 58 | 0.50.7 | V | 0.50 | HRC :5055 | 受中等冲击磨损部件的栈焊,榨糖机轧辊表面栈焊。 | ||
YD432 | 0.30 | 58 | 12 | HRC :5055 | 受中等冲击磨损部件的栈焊,榨糖机轧辊表面栈焊。 | |||||
YD467 | 0.100.30 | 13 | 1 | 610 | 13 | 1 | HRC :5255(焊态)HRC :5860(受冲击后) | 地铁盾构施工刀具刃口栈焊专用,该产品也可用于煤炭、矿石装载机料斗和刃口栈焊修复。 | ||
YD507 | 0.20 | 1012 | 12 | Nb0.50 | HRC :3740 | 510以下中温高压阀门密封面的栈焊。 | ||||
YD508 | 0.20 | 1016 | 12 | Nb0.50 | HRC :4547 | 510以下中温高压阀门密封面的栈焊。 | ||||
YD518 | 0.120.15 | 0.81.2 | 0.50.6 | 1314 | 24 | 11.5 | V | 0.50 | HRC :4547 | 栈焊层热强性和耐疲劳性能优良。适合作为热轧辊工作层的栈焊。 |
YD601(Z) | 35 | 1.41.6 | 0.61.0 | 2830 | HRC :5961 | 用于磨煤辊、磨盘的修复和再制造,以及输送带、料斗、挖掘机、铲齿、筑路机、采石场设备、混料机和鼓风机叶片等栈焊。 | ||||
YD605(Z) | 35 | 1.41.6 | 0.61.0 | 2830 | B:12 | HRC :6365 | 用于磨煤辊、磨盘的修复和再制造,以及输送带、料斗、挖掘机、铲齿、筑路机、采石场设备、混料机和鼓风机叶片等栈焊。 | |||
YD611(M) | 35 | 1.41.6 | 0.61.0 | 2830 | HRC :5961 | 用于磨煤辊、磨盘的修复和再制造,以及输送带、料斗、挖掘机、铲齿、筑路机、采石场设备、混料机和鼓风机叶片等栈焊。 | ||||
栈焊焊丝 二:
0.40
0.6
型号 | YH YD127 | YH YD30 | YH-YD 337 | YH-YD212 | YH-YD 5Cr8Si3 | YH-YD 5Cr6MnMo | YH-YD 547 | 密炼机专用系列 | 石油钻杆接头专用 |
用途
| 用于车轴、齿轮、搅拌机叶片等部件栈焊。 | 用于一般阀门密封面栈焊。 | 用于热加工工模具的栈焊,如热轧辊、热剪刀刃、热顶锻等。 | 用于受磨料磨损和粘着磨损的机件表面,如齿轮挖斗等。 | 栈焊各种受磨损机件表面。 | 高硬度栈焊焊丝,可用于曲轴、拔丝罐等部件的栈焊。 | 栈焊570以下工作的电站高压锅炉装置的阀门密封面及其它零件 | 高铬铸铁型焊丝,用于高温下耐磨、耐蚀机件表面的栈焊,如橡胶机械,热轧辊等。 | 相当于Arnco100XT、200XT药芯焊丝,专用于石油钻杆接头的栈焊。 |
C | 0.20 | 0.20 | 0.15 | 0.3 | 0.7 | 0.6 | 0.18 | 3.50 | 3.50 |
Si | 2.03.0 | 4.86.4 | 1.5 | 1.5 | |||||
Mn | 4.20 | 1.52.5 | 0.62.0 | 2.0 | 1.8 | ||||
Cr | 6.0 | 2.03.5 | 5.00 | 7.09.0 | 5.07.0 | 15.018.0 | 22.028.0 | 26.0 | |
Ni | 1.0 | 7.09.0 | 2.04.0 | 2.5 | |||||
Mo | 4.00 | 1.02.0 | 0.81.5 | 2.5 | |||||
W | 7.010.0 | ||||||||
其它 | 1.50 | 2.50 | |||||||
硬度 HRC | 30 | 25 | 48 | 50 | 5560 | 5560 | 2535 | 4050 | 4860 |
保护 气体 | CO2 | CO2 | CO2 | CO2 | CO2 | CO2 | CO2 | 混合气 保护 | 氩气保护
|
|


-
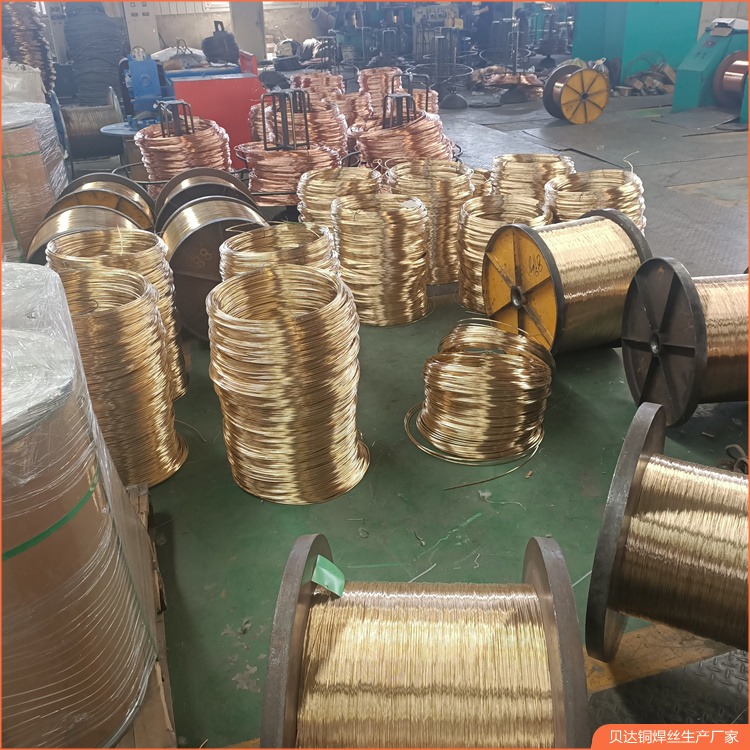 S232铜焊丝 镍铜焊丝 铜合金焊丝 贝达 斯米克牌¥85.50
-
-
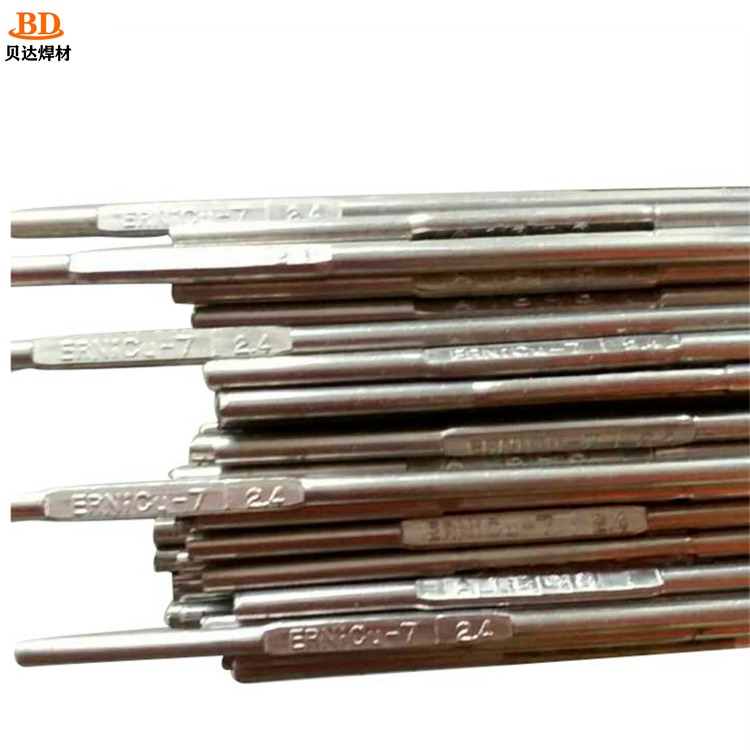 S231铜焊丝 镍铜焊丝 铜合金焊丝 贝达 斯米克牌¥85.50
-
 ERCuNi铜焊丝 镍铜焊丝 铜合金焊丝 贝达 斯米克牌¥85.50
-
-
S229铜焊丝 锰铜焊丝 铜合金焊丝 贝达 斯米克牌¥85.50
-
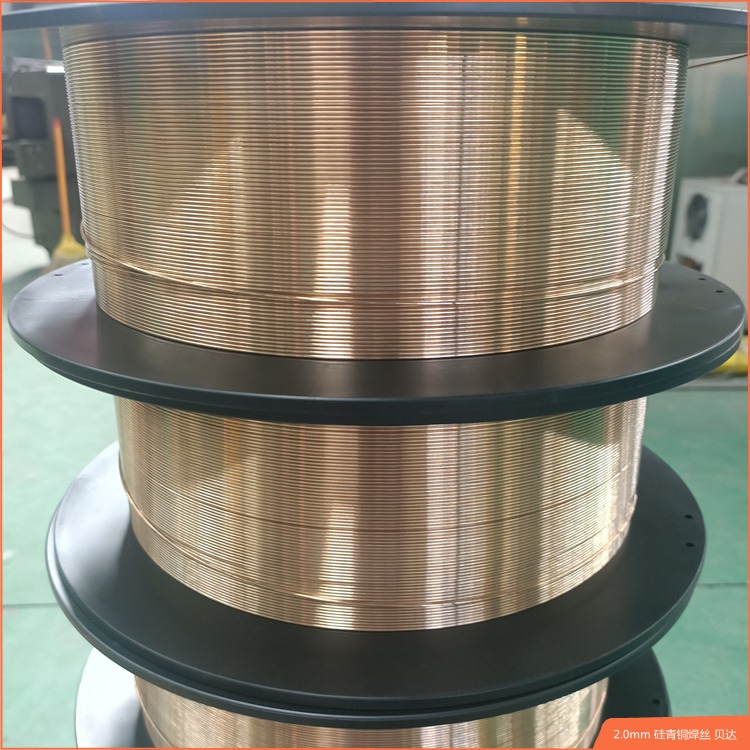 S227铜焊丝 铁铜焊丝 铜合金焊丝 贝达 斯米克牌¥85.50
-
-
 ERCuAl-A2铜焊丝 锡铜焊丝 铜合金焊丝 贝达 斯米克牌
¥85.50
-
S222铜焊丝 锡铜焊丝 铜合金焊丝 贝达 斯米克牌
¥85.50
-
BRCuZn-C铜焊丝 锡铜焊丝 铜合金焊丝 贝达 斯米克牌
¥85.50
-
S221铜焊丝 锡铜焊丝 铜合金焊丝 贝达 斯米克牌
¥85.50
-
SCu6810A铜焊丝 镍铜焊丝 铜合金焊丝 贝达 斯米克牌
¥85.50
- 产品参数
- 图文介绍
- 企业简介
- 企业地址
