


-
 弘昇厂家代理Ni102纯镍焊条 ENi-1镍基合金电焊条
¥45.00
-
 泰克罗伊ERNiCrMo-4镍基焊丝 Ni276镍铬钼合金焊丝
¥45.00
-
CMA-96日本神钢焊条 进口E8016-B2耐热钢电焊条
¥45.00
-
 代理进口ENi-1镍基焊条 ENi2061镍基合金焊条
¥45.00
-
 原装日本神钢 CMA-106 E9016-B3低合金耐热钢焊条
¥45.00
- 产品参数
- 图文介绍
- 企业简介
- 企业地址
铸铁焊条 纯镍铸铁焊条 Z308铸铁焊条3.2Z308铸铁焊条 符合 GB EZNi-1 相当 AWS ENi-C1 说明:Z308是纯镍焊芯、强还原性石墨型药皮的铸铁焊条,施焊时,焊件可不预热,具有良好的抗裂性能和加工性能。镍价格昂贵,应该在其它焊条不能满足时才可选用。交直流两用。 用途:用于铸铁薄件及加工面的补焊,如发动机座、机床导轨、齿轮座等重要灰口铸铁件。 熔敷金属化学成分(%) 化学成分 C Mn Si S Ni Fe 其它元素总量 保证值 ≤2.00 ≤1.00 ≤2.50 ≤0.030 ≥90 ≤8 ≤1.00 参考电流(AC、DC+) 焊条直径(mm) φ2.5 φ3.2 φ4.0 φ5.0 焊接电流(A) 50~100 70~120 110~180 160~190 注意事项: 1.焊前焊条须经150℃左右烘焙1h。 2.可以通过锤击焊缝消除焊补区应力,避免裂纹。

铸铁焊条:Z116Z117 Z208 Z248 Z308 Z408 Z508 镍及镍合金焊条:Ni102Ni202 Ni207 Ni307 Ni317 Ni327 Ni337Ni347 Ni357 Ni307B 103 105铜及铜合金焊条:T107T207 T227 237 T307 铝及铝合金焊条: L109 L209 L309特殊用途焊条:TS202TS304 TS404 TS500 不锈钢气体保护焊丝:HS1Cr13HS2Cr13 HS3Cr13 HS13/5L HS1Cr17HS308 HS308L HS321 HS309 HS309L HS310 HS316LHS0Cr21Ni10Mn6 HS347 HS347L HS257 钴基合金堆焊焊丝: HS111 HS112铝和铝合金焊丝:HS311HS321 铜及铜合金焊丝:HS201HS212 HS213 HS214镍及镍合金焊丝:ERNi-1ERNiCr-3ERNiCu-7 ERNiFeCr-1 ERNiFeCr-2德国MRA8407模具焊丝
镍及镍合金焊条的选用和使用
(1)镍及镍合金焊条的选用原则 镍及镍合金焊条主要根据被焊母材的合**号、化学成分和使用环境等条件选用。焊条的熔敷金属的主要化学成分应与母材的主要成分想接近,以保证焊接接头的各项性能与母材相当。但考虑到焊条在电弧中的合金损失,在焊条中还应含有一些其他元素,以改善焊缝性能或焊接工艺性能。
若采用相同成分的焊条达不到设计要求或者没有合适的类似合金成分的焊条时,则推荐选用性能高一级别的焊条,以保证焊缝的使用性能不低于母材。
(2)镍及镍合金焊条的使用注意事项
① 母材的准备:焊前应认真清除母材表面的油污、油漆、灰尘等脏物。
② 为防止气孔,采用短弧焊接。
③ 采用较小焊接电流,焊前不预热,保持较低道间温度(<150℃),以避免母材过热。
④ 焊接时焊条摆动幅度要小,焊道两侧停留稍长时间,以利气孔和焊渣的浮出。
⑤ 收弧时注意填充满弧坑,以免产生弧坑裂纹。
⑥ 镍及镍合金的显微组织为奥氏体,有强的热裂纹倾向,在焊接角焊缝时,要求焊道呈凸起状,这样可以较好地防止热裂纹的产生。
 ER90S-B9主蒸汽管WB36焊丝 Metrode 曼 彻 特 英国 Mn.Mo ER80S-G焊条 主给水管 15NiCuMoNb5WB36焊条 1NiMo.B E9018-GWB36焊丝 Bohler 伯乐 奥 地 利 DMI-IG ER80S-G焊条 主给水管 15NiCuMoNb5WB36焊条 FOXEV65 E9018-GWB36焊丝 OERLIKON 奥 林 康 瑞士 TIG OE-MO ER80S-G焊条 主给水管15NiCuMoNb5WB36焊条TENACITO 65 E9018-G焊条T23焊丝 Metrode 曼彻特/英国 2Cr W V 再热器管T23焊条 CHROMET 23L T23钢T23焊丝 KOBELCO神钢/日本 TGS-2CW 再热器管T23钢T23焊条 CM-2CW 焊丝NC-309MoL E309MoL-16 用于不锈钢与其它钢的异种钢焊接和复合钢过渡层焊接,含炭量较低。NC-30 E310-16 用于对接焊及角焊,适用于SUS310钢。NC-36 E316-16 用于对接焊及角焊,适用于SUS316钢。NC-36L E316L-16 用于对接焊及角焊,适用于SUS316L钢。NC37 E347-16 用于焊接18%Cr-8%Ni-Nb不锈钢。

-

-

-
 上海电力ER308L不锈钢焊丝/用于焊接304L钢¥85.00
-
 进口德国UTP A 2535 Nb镍基耐热不锈钢焊丝¥85.00
-

-
 上海司太立D802 D812钴基合金堆焊焊条焊缝成形美观¥282.00
-
 德国蒂森E2209T-1双相不锈钢药芯焊丝总代理价格¥85.00
-

-
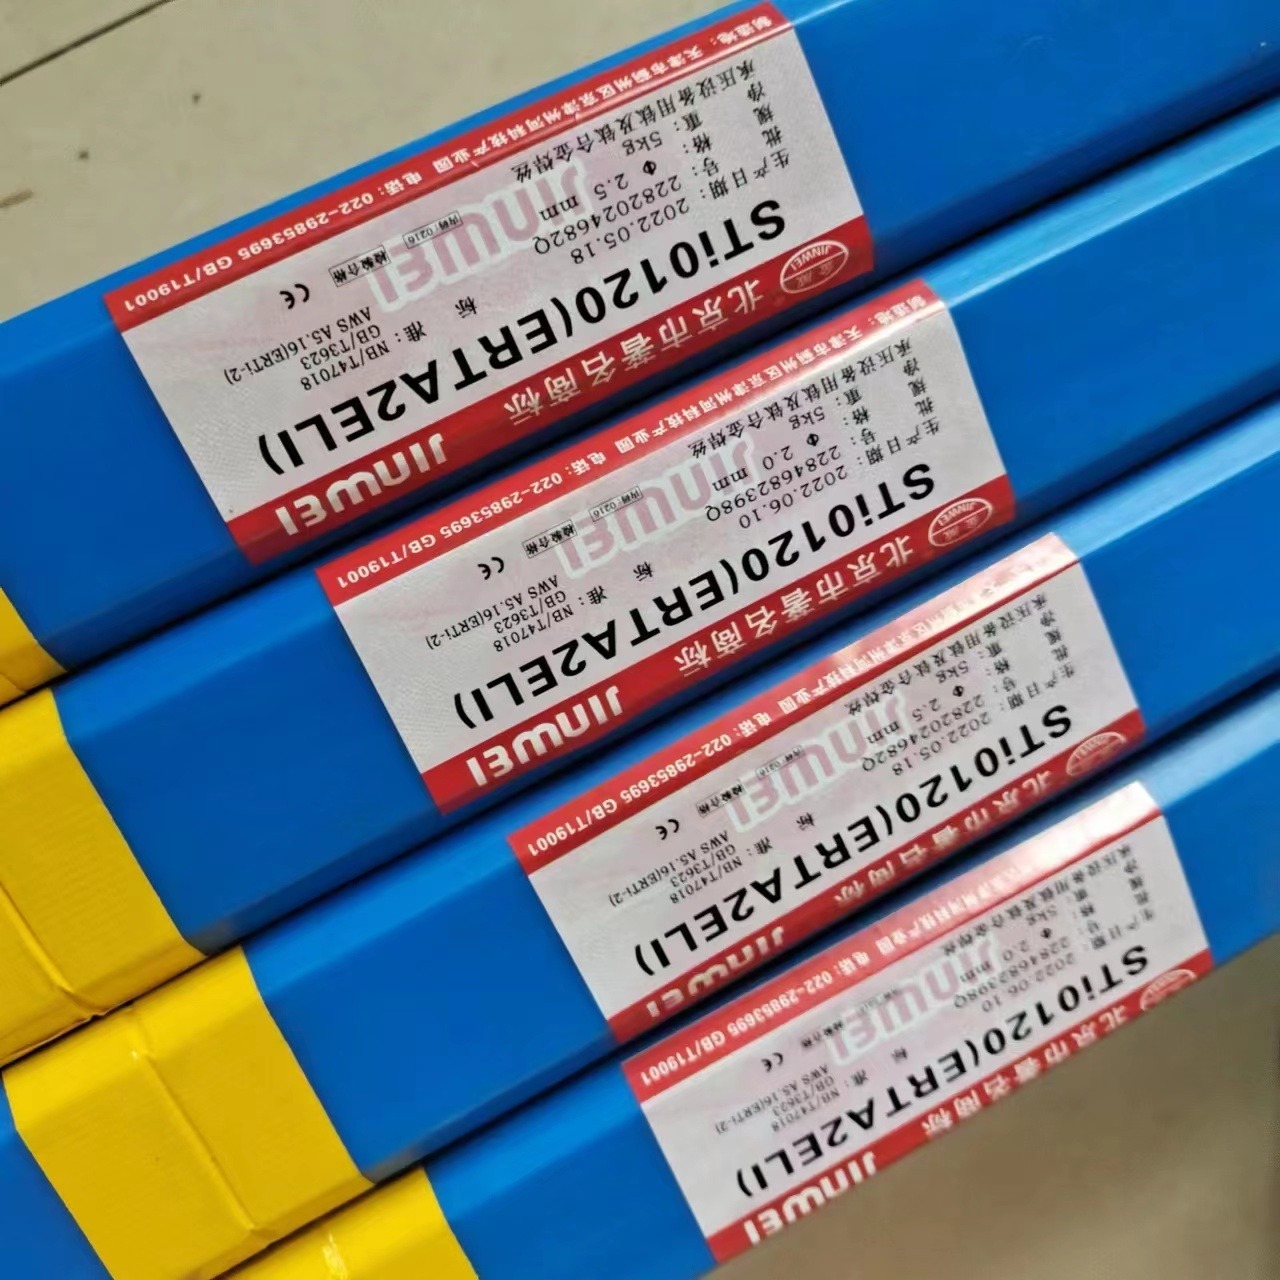 弘昇销售 北京金威 ER309LSi不锈钢焊丝 2.4mm
¥45.00
-
 现货销售大西洋 ER310 25Cr20Ni耐高温不锈钢氩弧焊丝
¥45.00
-
 泰克罗伊Tech-Rod 182 进口ENiCrFe-3镍铬合金焊条
¥45.00
-
 原装进口ER5556铝镁合金焊丝 焊缝成形美观细腻
¥45.00
-
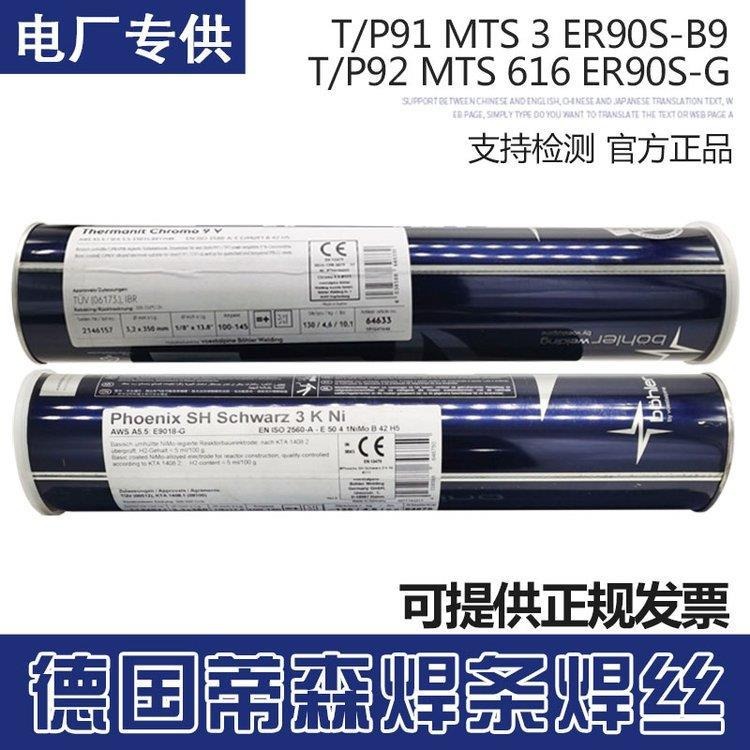 弘昇代理德国蒂森伯乐 E8010管道焊条
¥45.00
- 产品参数
- 图文介绍
- 企业简介
- 企业地址
