


-
 弘昇厂家代理Ni102纯镍焊条 ENi-1镍基合金电焊条
¥45.00
-
 泰克罗伊ERNiCrMo-4镍基焊丝 Ni276镍铬钼合金焊丝
¥45.00
-
CMA-96日本神钢焊条 进口E8016-B2耐热钢电焊条
¥45.00
-
 代理进口ENi-1镍基焊条 ENi2061镍基合金焊条
¥45.00
-
 原装日本神钢 CMA-106 E9016-B3低合金耐热钢焊条
¥45.00
- 产品参数
- 图文介绍
- 企业简介
- 企业地址
辊压机挤压辊堆焊专用焊接材料
牌号 | 类别 | 规格 | 应用范围 |
ZM、ZD3、ZD310 | 焊条 | Φ3.2、Φ4、Φ5 | 主要用于现场小面积补焊。 |
ZM、ZD1、ZD2、ZD3、ZD310 | CO2气保护药芯焊丝 | Φ1.6 | 主要用于现场维护、大面积补焊及新辊制造。 |
ZD1、ZD2、ZD3 | 埋弧焊用药芯焊丝 | Φ4.0 | 主要用于新辊的制造及旧辊的修复。 高铬硼堆焊的耐磨焊丝 |
材料主要用途及性能
牌号 | 主要用途 | 主要性能 |
ZM | 用于辊压机修复中综合过渡层的堆焊,抗裂性非常好。 | 堆焊金属具有极好的抗裂性能和冲击韧性。 |
ZD1 | 一层焊接材料,堆焊止裂过渡层用。 | 能够有效阻止辊面的焊接裂纹和疲劳裂纹向辊体的延伸、发展,保护辊体不受破坏。 |
ZD2 | 二层焊接材料,堆焊缓冲隔离层用。 | 与ZD1、ZM堆焊层具有非常良好的结合性,同时又对ZD3堆焊层有很好的支撑作用。 |
ZD3 | 为第三层焊接材料,适用于辊压机耐磨辊面的堆焊。 | 堆焊金属具有较高的焊态硬度和良好的抗裂性能,具有优异的抗磨粒磨损和抗挤压磨损综合性能。 |
ZD310 | 用于辊压机表面耐磨花纹堆焊。 | 属多元高合金强化,堆焊层具有比ZD3更加优异的耐磨粒磨损性能和抗挤压磨损性能。 |
髙铬铸铁耐磨堆焊焊条
D608耐磨焊条 符合 GB EDZ-A1-08
说明: D608是石墨型药皮的CrMo铸铁堆焊焊条,可交直流两用,更适宜采用直流电源反接。由于堆焊金属为铸铁组织的Cr 、Mo碳化物,因此堆焊层具有较高的硬度和耐磨性,对泥沙及矿石的磨耗有良好的抵抗能力。
用途: 用于农用机械、矿山设备等承受砂粒磨损与轻微击的零件。
熔敷金属化学成分(%) 化学成分 C Mo Cr保证值 2.50~4.50 3.00~5.00 3.00~5.00 堆焊层硬度: HRC≥55
参考电流 (AC、DC ) 焊条直径(mm) φ3.2 φ4.0 φ5.0
焊接电流(A) 90~120 130~160 170~210
注意事项:
1.焊前焊条须经250℃烘焙1h。
2.堆焊时焊件预热400-500℃;若堆焊厚度允许时可先用J507焊条堆焊一层,再趁热堆焊,焊后缓冷。
3.堆焊层不能进行切削加工,只能磨加工。
牌号:D687
型号: EDZCr-D-15
药皮类型:低氢钠型
特征:含硼高铬铸铁堆焊焊条,采用直流反接。电弧稳定,飞溅小,渣少,脱渣容易,堆焊层即使使用硬合金刀具也难以进行切割加工,只能研磨,金相组织为马氏体+粗大复合碳化物。
用途:用于强烈磨损的场合,如牙轮钻头小轴、煤孔挖掘机、提升斗、破碎机辊、泵框筒、混合气叶片等。
材质(熔敷金属化学成分%):
C 3-4 Si≤3 Mn 1.5-3.5 Cr 22-32
其他:B 0.5-2.5 其他≤6
堆焊硬度(HRC):≥58


-

-

-
 上海电力ER308L不锈钢焊丝/用于焊接304L钢¥85.00
-
 进口德国UTP A 2535 Nb镍基耐热不锈钢焊丝¥85.00
-

-
 上海司太立D802 D812钴基合金堆焊焊条焊缝成形美观¥282.00
-
 德国蒂森E2209T-1双相不锈钢药芯焊丝总代理价格¥85.00
-

-
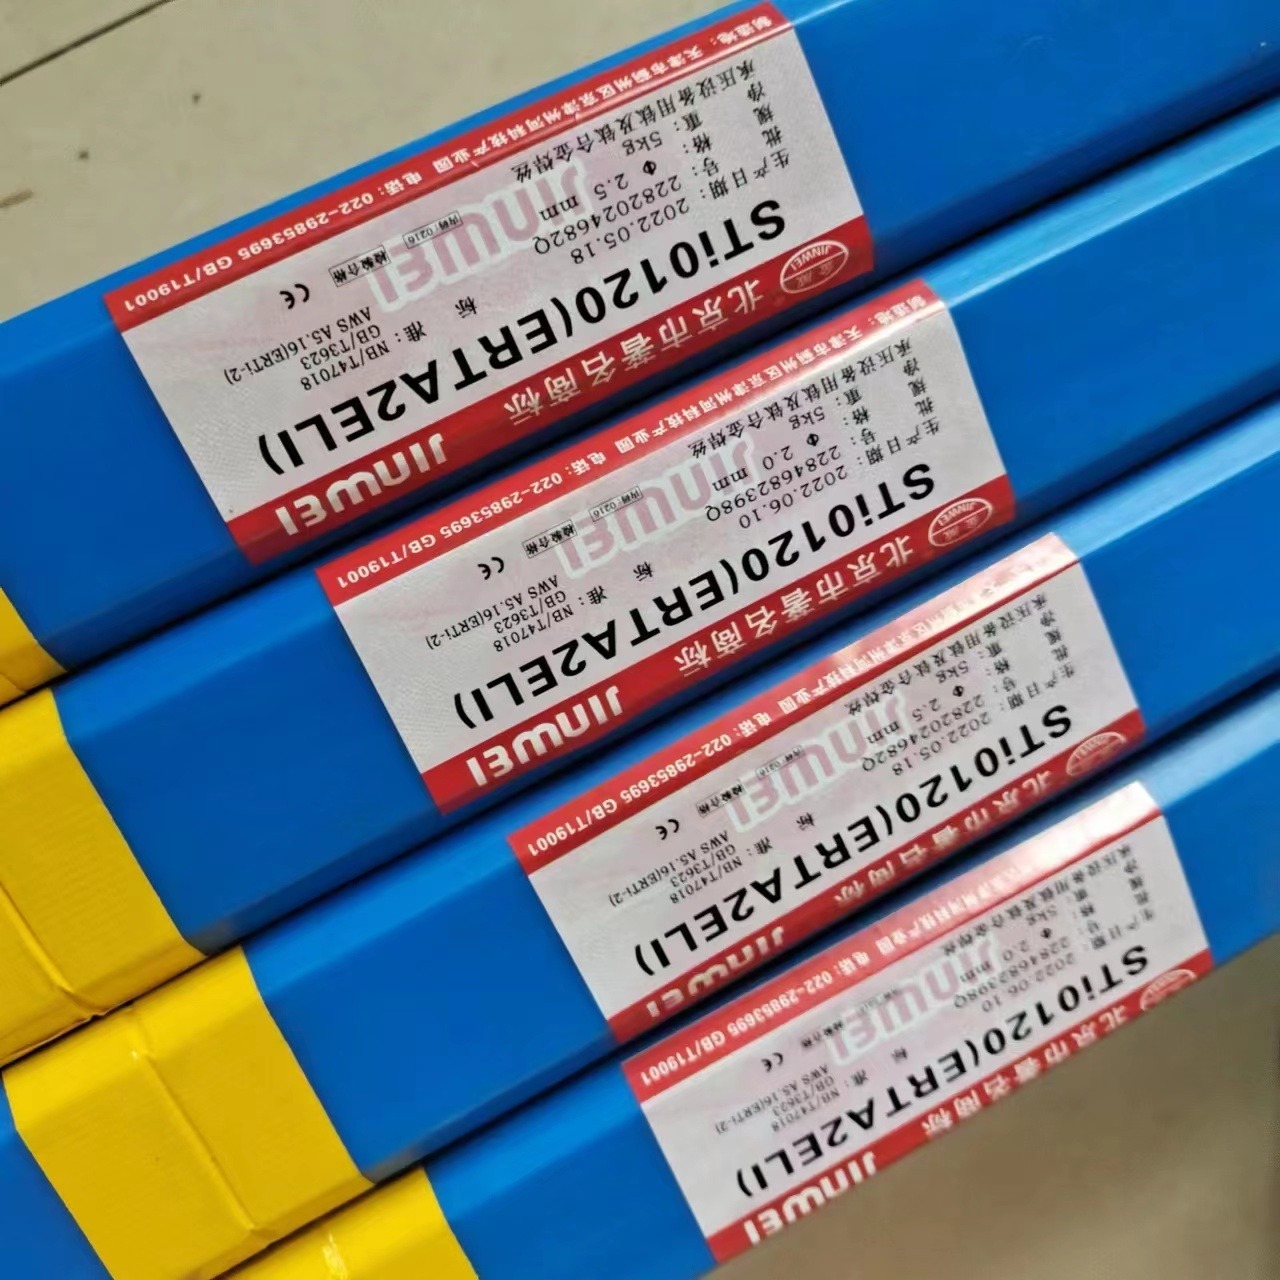 弘昇销售 北京金威 ER309LSi不锈钢焊丝 2.4mm
¥45.00
-
 现货销售大西洋 ER310 25Cr20Ni耐高温不锈钢氩弧焊丝
¥45.00
-
 泰克罗伊Tech-Rod 182 进口ENiCrFe-3镍铬合金焊条
¥45.00
-
 原装进口ER5556铝镁合金焊丝 焊缝成形美观细腻
¥45.00
-
 弘昇代理德国蒂森伯乐 E8010管道焊条
¥45.00
- 产品参数
- 图文介绍
- 企业简介
- 企业地址
