


-
 弘昇厂家代理Ni102纯镍焊条 ENi-1镍基合金电焊条
¥45.00
-
 泰克罗伊ERNiCrMo-4镍基焊丝 Ni276镍铬钼合金焊丝
¥45.00
-
CMA-96日本神钢焊条 进口E8016-B2耐热钢电焊条
¥45.00
-
 代理进口ENi-1镍基焊条 ENi2061镍基合金焊条
¥45.00
-
 原装日本神钢 CMA-106 E9016-B3低合金耐热钢焊条
¥45.00
- 产品参数
- 图文介绍
- 企业简介
- 企业地址
p>
ER NiCr-3
特点及用途:氩弧焊丝(GTAW)和气保焊丝(GMAW)。用于焊接镍基合金,高温和搞蠕变钢、耐热钢和低温钢、异种钢焊接,低合金钢修复等。工作温度大于+300℃的铁素体奥氏体钢联接以及不需焊后热处理的焊接应用。适用工作温度范围为-196℃至+550℃的压力容器制造,+1200℃内抗氧化起皮(无硫条件)。抗脆变,抗热开裂,异种钢焊接时,高温热处理时的碳扩散低。抗热冲击,耐蚀全奥氏体组织,介于碳钢和奥氏体CrNi(Mo)钢间和较低的热膨胀系数。
E NiCrMo-3特点及用途:碱 皮焊条、用于焊接6%Mo超级奥氏体不锈钢,如S31254、N09826、N08367和625合金。焊条及熔敷金属满足高的焊接质量和抗腐蚀性能要求。抗应力腐蚀开裂和抗点蚀能力。点蚀指数>52。抗热开裂。由于熔敷金属在650-850℃之间的脆变特性,应避免此工作温度范围。 法奥迪耐磨焊条
牌号 型号 堆焊层硬度 化学成分 [%] :
VAUTID- 18/8/6 UM8-200-GKP 38HRC 0.1 C - 6 MN - 19 Cr - 9 Ni, 其余为 Fe.
简介:耐腐蚀;有良好的延伸性 过度层;导轨、转换器、滚筒齿轮等。
VAUTID-29/9 E 9 - UM - 200 - KPR 200HB 0.12 C - 29 Cr - 9 Ni, 其余为 Fe.
简介:堆焊后焊道均匀、平滑;高度抗裂性、抗腐蚀。 作为硬面堆焊的过度层。
VAUTID-30 E 1- UM - 300 - P 30HRC 0.1 C - 1.5 Cr - 0.4 Mo, 其余为 Fe.
简介:高强度、抗冲击、抗龟裂;中度耐磨;可机加工 作为打底层;起重机轮、绳索滑轮的修复与再造。
VAUTID-Beta E7 - UM - 200 - KP 50HRC 1 C - 14 MN – 3.5 Cr, 其余为 Fe.
简介:加工硬化 具有韧性;抗龟裂;受冲击时材料变硬。 破碎机辊、敲击臂、锤头、挖掘机齿轮
VAUTID-DEITAII E 6 - UM - 60 - GP 48~52 HRC 1.8 C - 2 MN - 7 Cr - 0.6 Mo - 5 Ti, 其余为 Fe.
简介:焊接硬化;抗冲击与磨损,硬面无裂缝;抗热磨损温度达 670 ℃ 。 振动钻孔机;凿锤、挖掘机前斗齿;破碎机辊;导轨。
VAUTID-DELTAII E 6 - UM - 60 - GP 48~52 HRC 1.8 C - 2 MN- 7 Cr - 0.6 Mo – 9Nb, 其余为 Fe.
简介:焊接硬化;抗冲击与磨损,硬面无裂缝;抗热磨损温度达 670 ℃ 。 振动钻孔机;凿锤、挖掘机前斗齿;破碎机辊;导轨。
VAUTID-100P E 10 - UM - 60 - G 62HRC 4.5 C - 30 Cr (其余为 Fe )。
简介:高抗磨损性;材料易于抛光;不能机加工;有裂缝形成;应用温度不能高于 350 ℃ 。 螺旋桨;挖掘机前缘;筛板;搅拌器叶片;刨沙机;粉碎机 轧辊。
VAUTID-100T E 10-UM - 60 - GZ 62HRC 4.5 C - 30 Cr - +Ni - + MN(其余为 Fe )。
高温耐磨焊条D856-15JIS(HF-800K)
用途:用于堆焊切割、刮擦、传送等器具及要求耐严重磨料磨损的场合,如挖泥机叶片、螺旋推进器等。相当于JISHF-1000焊条。
YMD401-4热轧辊埋弧堆焊药芯焊丝
产品详细描述:
牌号 堆敷金属的硬度 堆焊金属化学成分( % )
THYMD401-4热轧辊埋弧堆焊药芯焊丝 焊态下堆敷金属的硬度HRC≥42焊后经550℃回火,堆敷金属的硬度HRC≥45 C:0.08—0.35 Cr:3.0—8.0 W:0.6—2.0 Mo:0.5—1.6 其它1.5—3.0
说明: 该焊丝配合HJ107焊剂可广泛应用于热轧辊的表面堆焊。其堆敷金属耐磨性优异,抗高温氧化能力强,耐冷热疲劳能力优异。焊接时电弧稳定、脱渣容易,焊缝成形美观。采用该焊丝堆焊 的热铸辊,其使用寿命为原辊的1—-4倍
应用: 适用于热轧辊和开坯辊的修复及其复合轧辊的制造。也可用于其它要求耐磨,耐高温氧化,抗冷热疲劳能力强的重要零部件的表面堆焊。
YMD301-4连轧辊埋弧堆焊药芯焊丝
产品详细描述:
牌号 堆敷金属的硬度 堆焊金属化学成分( % )
THYMD301-4连轧辊埋弧堆焊药芯焊丝 焊态下及焊后经550℃回火,堆敷金属的硬度HRC≥45 C:0.06—0.25 Cr:12.5—15.0 Mn:0.8—2.5 Mo:0.6—2.0 其它1.0—2.5
说明: 该焊丝配合HJ107焊剂可广泛应用于优质连铸辊的表面堆焊。其堆敷金属耐磨性优异,抗高温氧化能力强,耐冷热疲劳能力优异。焊接时电弧稳定、脱渣容易,焊缝成形美观。采用该焊丝修复的连铸辊,其使用寿命为原辊的3—-5倍。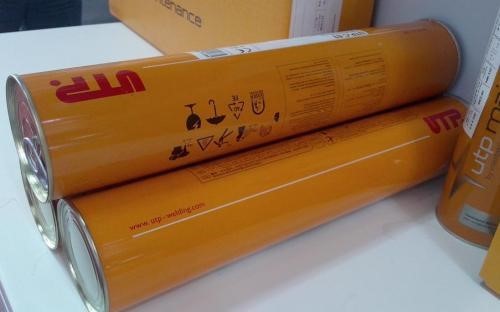
耐磨药芯焊丝焊接的特点
(1)适应性好: 用软管半自动或自动全位置焊比较方便, 因此利于全位置焊。
(2)易掺合金: 耐磨药芯焊丝可以用钢带卷入药粉掺合金来作成各种不同药芯焊丝, 可更大范围地代替手工焊和实心焊丝气保护焊及埋弧焊。
(3)熔敷率高: 由于耐磨药芯焊丝气体保护焊是圆周薄钢皮导电燃弧, 电阻热贡献大, 电流可调范围大, 焊接规范及熔敷率比实心焊丝要大, 因而熔敷率高。
(4)熔深大: 由于圆周导电燃弧, 耐磨药芯焊丝比CO2 气保护焊焊接穿透力强, 用2 mm 耐磨药芯焊丝焊接规范为I=300 A, U=30 V, vc=30 m/h 焊接时, 熔深可达5 mm, 热影响区宽10 mm; 用埋弧焊焊接时熔深为4 mm, 热影响区宽(14 mm)。有资料介绍, 用于角焊缝焊接时可增加喉深, 提高强度

法奥迪 产品名称 产品 形态 主要 成分 硬度 特性 应用 HV30 HRC VAUTID-30 焊条 焊丝 低合金Fe,Cr,C,Si,Mn 300 30 高强度、抗冲击、抗龟裂;中度耐磨;可机加工 作为打底层;起重机轮、绳索滑轮的修复与再造。 VAUTID-40 焊条 焊丝 高合金Fe,Cr,C,Si,Mo 600 52 焊接硬化,抗磨损,抗冲击,堆焊硬面无裂缝,退火后可机加工 挖掘机前齿,冲击钻头,导轨,拉丝盘 VAUTID-50 焊条 焊丝 高合金Fe,Cr,C,Mn 220 520 加工 10 50 硬化 具有韧性,抗龟裂,受冲击时材料变硬 破碎机的棍,敲击臂,锤头,有冲击的挖掘机齿轮,轨道道闸 VAUTID-60 焊条 焊丝 高合金Fe,Cr,C,Mn 220 450加工 10 45 硬化 极有韧性,抗龟裂,受冲击时材料变硬,余可焊钢有极好的相容特性 锤头,搅拌,(打浆)臂,挤压辊
堆焊药芯焊丝,焊接时焊丝接正,配合HJ107,焊接工艺性能优良,成形美观,脱渣容易。堆焊层金属为铬、钨低碳合金,具有沉淀强化效果,在高温下析出弥散碳化物,可以保持很好的高温强度、硬度,因而具有优良的抗回火稳定性能和耐磨性能。德国地铁盾构机专用UTPADUR600耐磨焊丝
TIG-1CM | MIG-1CM | ER80S-B2 | ER55-B2/H08CrMoA | 596 | 25 | 0.072 | 0.67 | 0.61 | 1.30 | - | 0.51 | Cu0.16 | 1.25%Cr-0.5%Mo钢用,工作温度在520℃左右的管路与压力容器的焊接。 | |||
TIG-1CML | ER70S-B2L | ER55-B2L | 567 | 27 | 0.028 | 0.65 | 0.58 | 1.33 | - | 0.52 | Cu0.13 | 低C-1.25%Cr-0.5%Mo钢用,其特性与TIG-1CM类似,抗裂性佳。 | ||||
TIG-2CM | MIG-2CM | ER90S-B3 | ER62-B3/H08Cr2MoA | 652 | 22 | 0.077 | 0.71 | 0.69 | 2.45 | - | 1.10 | Cu0.17 | 2.25%Cr-1%Mo钢用,工作温度在550℃左右的管路与压力容器的焊接。 | |||
TIG-2CML | ER80S-B3L | ER62-B3L | 633 | 22 | 0.029 | 0.64 | 0.60 | 2.38 | - | 1.08 | Cu0.15 | 低C-2.25%Cr-1%Mo钢用,其特性与TIG-2CM类似,抗裂性佳。 | ||||
TIG-5CM | MIG-5CM | ER80S-B6 | /H10Cr5Mo | 605 | 26 | 0.068 | 0.49 | 0.30 | 5.30 | - | 0.55 | - | 5%Cr-0.5%Mo钢用,工作温度在400℃的抗氢腐蚀管道的焊接。 | |||
TIG-9CM | MIG-9CM | ER80S-B8 | 729 | 25 | 0.077 | 0.54 | 0.32 | 9.45 | - | 1.1 | - | 9%Cr-1%Mo钢用,用于焊接Cr9Mo钢结构及过热管道,含Cr高注意防裂。 | ||||
TIG-9Cb | MIG-9Cb | ER90S-B9 | MIG Ar+5%O2 | 748 | 18 | 0.09 | 0.63 | 0.25 | 8.80 | - | 0.95 | Cu0.03V0.20Nb0.06 | 9%Cr-1%Mo-Nb-V钢用,具有耐高温蠕变性能,可满足苛刻要求。 | |||
TGS-Ni1 | MIG-Ni1 | ERNi-1 | ERNi-1 | TIG | Ar | 485 | 42 | 0.008 | 0.43 | 0.07 | - | Rem. | - | Ti3.48 | 用于Nickel200、201合金与不锈钢、碳钢、INCONEL合金、INCOLOY合金、铜-镍合金和MONEL合金之间的焊接。 | |
TGS-61 | MIG-61 | ERNiCrMo-3 | ERNiCrMo-3 | 786 | 40 | 0.043 | 0.30 | - | 21.77 | 62.1 | 8.90 | Nb 3.45 Fe3.60 | Inconel 625用, ,异材焊接用。 | |||
TGS-17 | MIG-17 | ERNiCrMo-4 | ERNiCrMo-4 | 740 | 39 | 0.012 | 0.82 | 16.23 | Rem. | 16.87 | W 3.52 Fe 5.30 | Hastelloy C用,Hastelloy C-276用。 | ||||
TGS-82 | MIG-82 | ERNiCr-3 | ERNiCr-3 | 680 | 40 | 0.040 | 2.76 | 0.16 | 20.14 | Rem. | - | Nb 2.14 Fe 1.50 | Inconel,Incolloy 及碳钢堆焊与异材焊接,似Inconel | |||

-

-

-
 上海电力ER308L不锈钢焊丝/用于焊接304L钢¥85.00
-
 进口德国UTP A 2535 Nb镍基耐热不锈钢焊丝¥85.00
-

-
 上海司太立D802 D812钴基合金堆焊焊条焊缝成形美观¥282.00
-
 德国蒂森E2209T-1双相不锈钢药芯焊丝总代理价格¥85.00
-

-
 弘昇销售 北京金威 ER309LSi不锈钢焊丝 2.4mm
¥45.00
-
 现货销售大西洋 ER310 25Cr20Ni耐高温不锈钢氩弧焊丝
¥45.00
-
 泰克罗伊Tech-Rod 182 进口ENiCrFe-3镍铬合金焊条
¥45.00
-
 原装进口ER5556铝镁合金焊丝 焊缝成形美观细腻
¥45.00
-
 弘昇代理德国蒂森伯乐 E8010管道焊条
¥45.00
- 产品参数
- 图文介绍
- 企业简介
- 企业地址
