


-
 林肯焊条 林肯焊丝 林肯不锈钢焊条 林肯不锈钢焊丝 镍基焊条焊丝
¥45.00
-
 不锈钢焊条 A102 A302 A022 304 308 309 316L 白钢焊条
¥21.00
-
 不锈钢药芯焊丝 304 ER308L药芯焊丝 309 316L
¥34.00
-
 伯乐焊条 伯乐焊丝 BOHLER 不锈钢镍基 仟维素
¥32.00
-
 神钢焊条 神钢焊丝 日本不锈钢耐热钢 镍基焊材
¥32.00
- 产品参数
- 图文介绍
- 企业简介
- 企业地址
S229
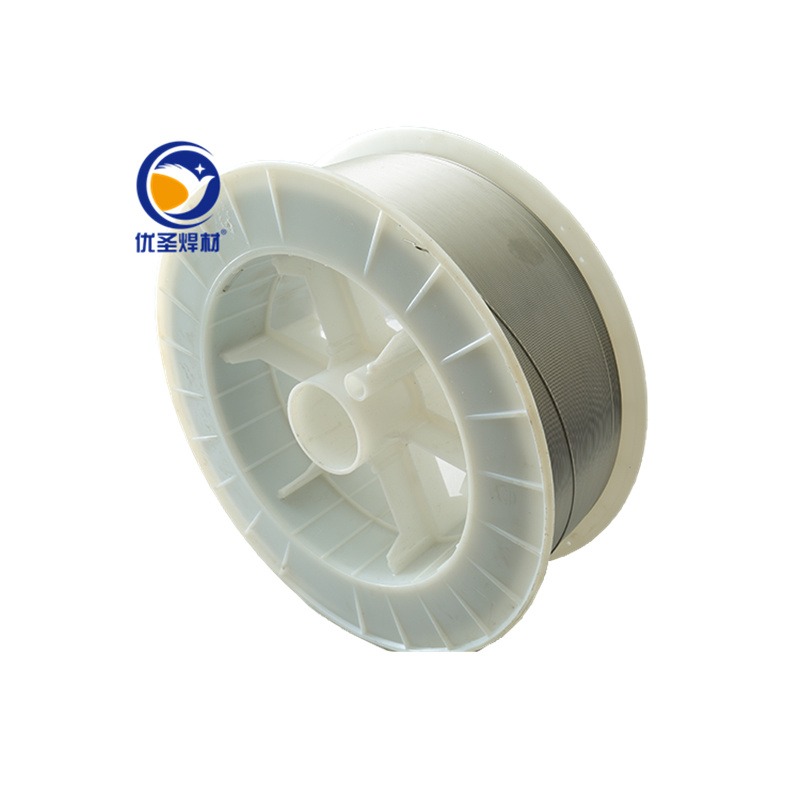
【丝229】 镍锰黄铜焊丝
______________________________________________________________________________
说明:S229是一种含*定量镍及锰的*殊黄铜焊丝。由于镍和锰的加入,体改了焊丝的硬质合金、工具钢、不绣钢及镍基合金上的润湿性以及较高温度下的机械强度。
用途:适应于硬质合金、工具钢、不锈钢及镍基合金的钎焊。
焊丝化学成分%
______________________________________________________________________________
Cu Ni Mn Zn
54.0-56.0 5.5-6.5 3.5-4.5 余量
______________________________________________________________________________
物理特性(近似值)
______________________________________________________________________________
比重 熔化温度 导电率
Kg/dm3 ℃ %IACS
______________________________________________________________________________
8.36 880-920 10-11
______________________________________________________________________________
熔敷金属机械性能(参考值)
______________________________________________________________________________
拉伸强度 延伸率 布氏硬度
MPa % HB
______________________________________________________________________________
600 15 150
______________________________________________________________________________
注意事项:
1.焊接B须仔细清除母材及焊丝表面油污及氧化物。
2.焊接时要求配合CJ301铜气焊溶剂或QJ302铜钎焊溶剂使用。
3.一般采用搭接或对接接头,推荐的接头间隙为0.05-0.15毫米。


- 产品参数
- 图文介绍
- 企业简介
- 企业地址
