欢迎来到采通通

南宫市智臻焊材贸易有限公司

主营产品: 焊条 焊丝 焊粉 焊剂
13730138500
店铺首页 企业档案

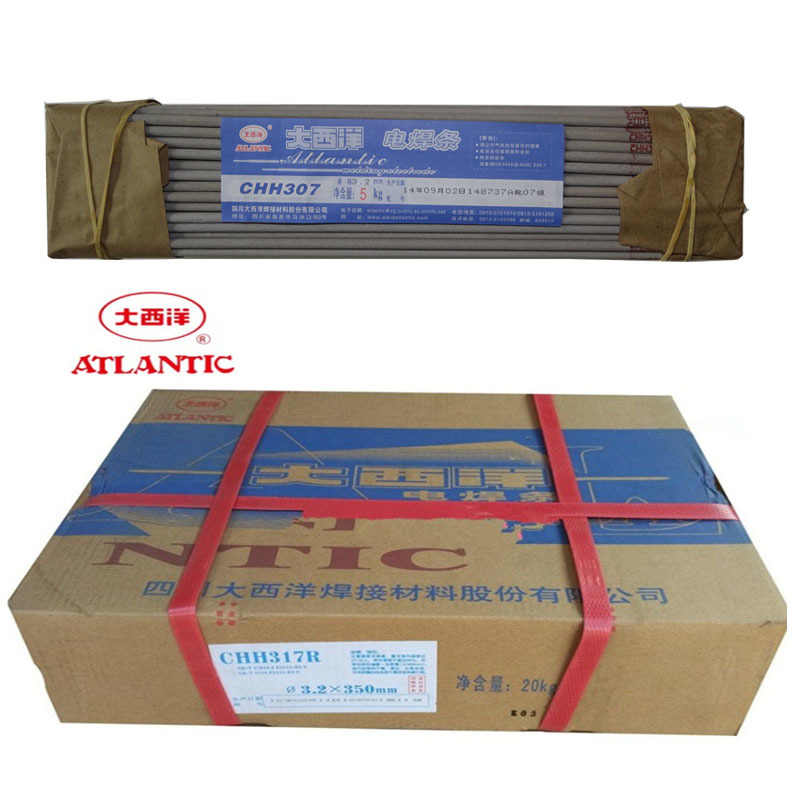
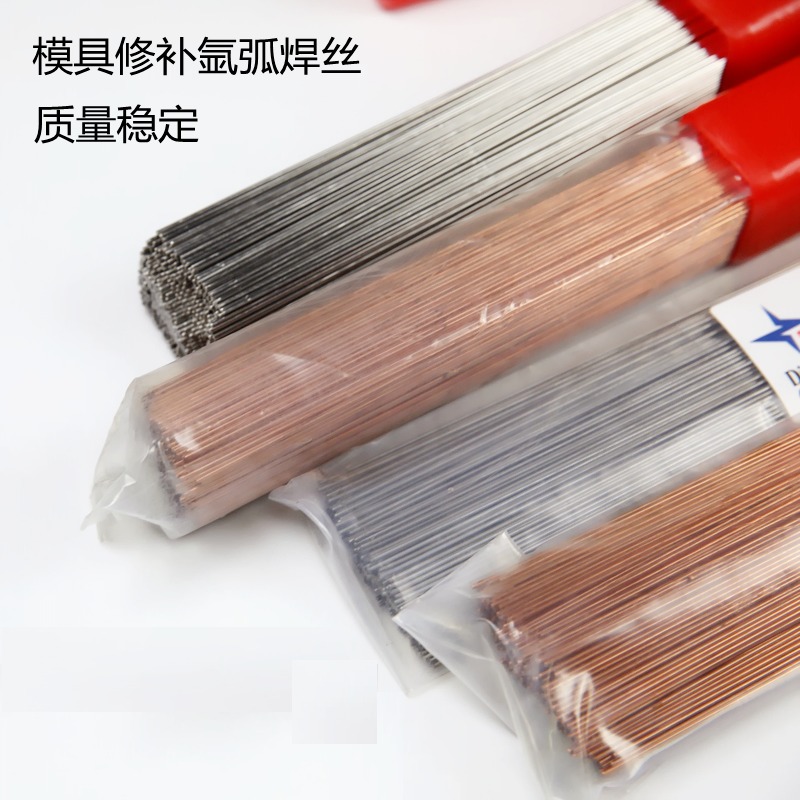
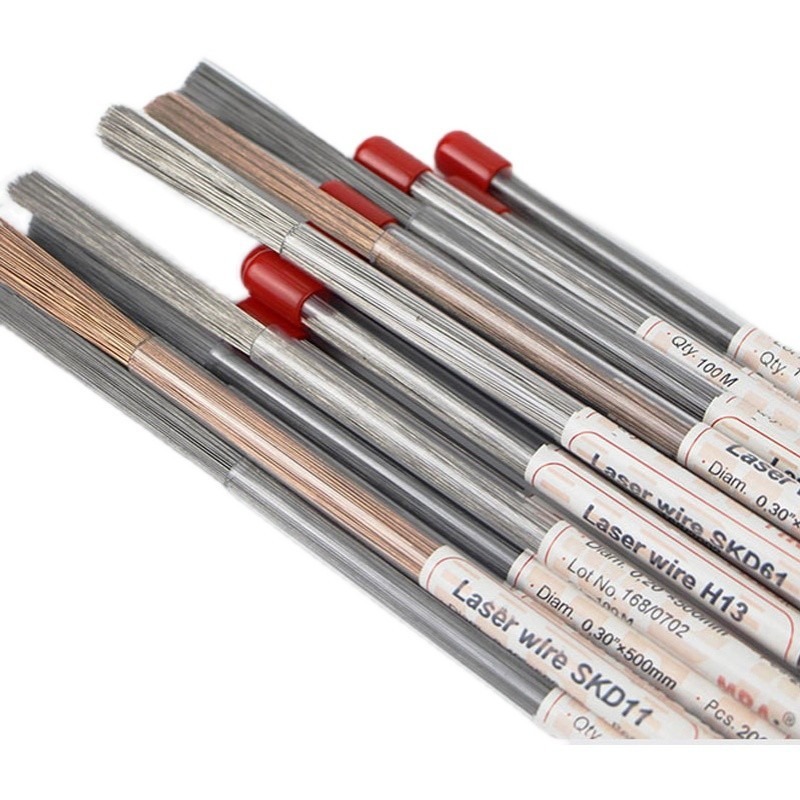
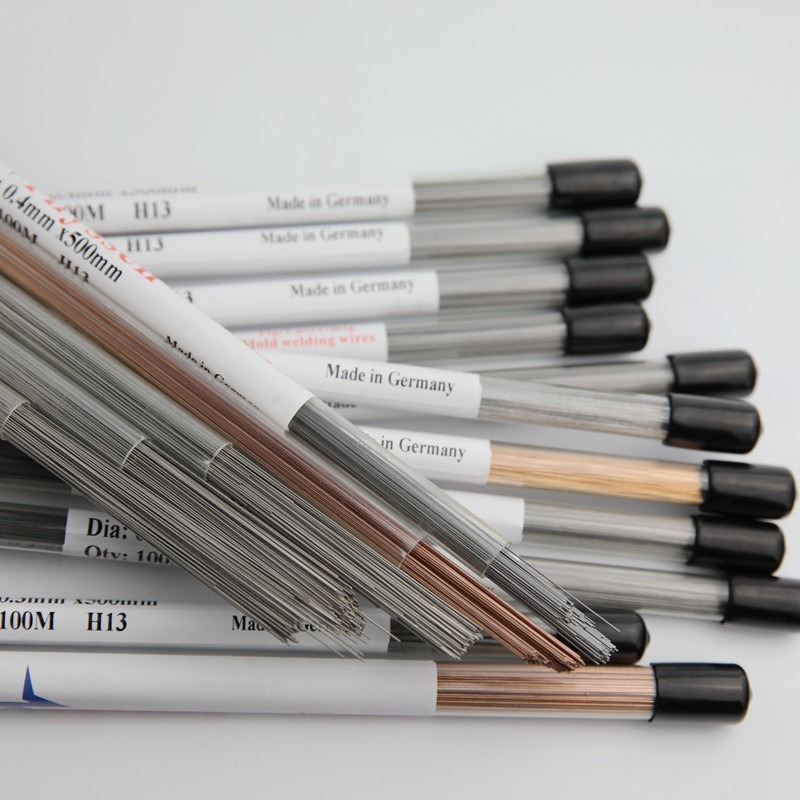
大西洋CHE807焊条 J807电焊条E11015-G低合金钢焊条 E8015-G 高强钢焊条

价格
¥18.00
¥16.00
起订量 100-499公斤 ≥500公斤
可售 1000公斤
  • 产品参数
  • 图文介绍
  • 企业简介
  • 企业地址
产品参数
品牌
大西洋
型号
CHE807焊条
牌号
E11015-G
产地
四川
类型
高强钢
材质
合金钢
焊芯直径
2.5/3.2/4.0
药皮性质
酸性焊条
直径
2.5/3.2/4.0
长度
350mm
焊接电流
80-180
电流幅度
120
熔点
600
工作温度
300
适用范围
广泛
图文介绍

                                                                         产品详情

                                                                    Product details

产品描述:CHE807 (J807) 符合:GB E8015-G                 AWS E11015-G 说明:CHE807是低氢钠型药皮的

高强度钢焊条。采用直流反接,可进行全位置焊接。焊接。焊接工艺性能优良,焊缝金属具有良好的机械性能。 用途:主要用于14MnMoNbB钢及相应强度等级的低合金钢焊接。熔敷金属化学成份:CMnSiMoNiSP≤0.10≥1.00≤0.60≥0.20≥0.50≤0.035≤0.035熔敷金属力学性能:(620℃×1h)抗拉强度 (бb(Mpa)屈服强度 б0.2(MPa)伸长率 δ5(%)冲击功Akv(J)常温≥780≥690≥13≥27参考电流:(DC+)焊条直径(mm)3.24.05.0焊接电流(A)80-110140-180180-210注意事项: 1、前焊条须经过350~400℃烘焙1~2小时,随烘随用。 2、焊前对焊件必须清除油、锈、水份等杂质。 3、施焊时须用短弧操作,焊缝不宜太宽,以焊条直径的2~3倍为宜。 4、焊件钢性较大时,可适当预热至300℃,焊后在600~650℃回火,消除内应力。  CHE758产品描述:CHE758 符合:GB  E7518-G AWS  E11018-G 说明:CHE758是铁粉低氢钾型药皮的低合金钢焊条,交直流两用,可进行全位置焊接,焊条名义效率为110%左右,焊缝金属具有优良的低温韧性及抗裂性能。 用途:用于焊接相应强度级别的低合金钢重要结构。如15MnMoVN、14MnMoNbB和WEL-TEN80等钢的焊接构件。熔敷金属化学成份:CMnSPSiNiCrMoV≤0.10≥1.00≤0.035≤0.035≤0.60≥1.25≤0.80≥0.20≤0.10熔敷金属力学性能:(620℃×1h)抗拉强度 (бb(Mpa)屈服强度 б0.2(MPa)伸长率 δ5(%)冲击功Akv(J)-50℃≥740≥640≥13≥27药皮含水量≤0.15% X射线探伤要求:Ⅰ级 参考电流:(DC+或AC空载电压≥70V)焊条直径(mm)3.24.05.0焊接电流(A)90-135140-180190-250注意事项: 1、焊前焊条须经过380~400℃左右烘焙1~2小时,随烘随用。 2、焊前对焊件必须清除锈、油污、水份等杂质。 3、采用短弧焊接,窄道焊方法。  CHE757Ni产品描述:CHE757Ni (J757 Ni) 符合: GB E7515-G AWS E11015-G 说明:CHE757Ni是低氢钠型药皮的低合金钢焊条,采用直流反接,可进行全位置焊接,熔敷金属具有良好的综合力学性能,尤其是具有较高的低温冲击韧性和优良的抗裂性能。用途:主要用于焊接相应强度级别的低合金钢重要结构 。如14MnMoNbB和WEL-TEN80等钢的焊接构件。熔敷金属化学成份(%):CMnSiSPNiCrMo≤0.08≥1.20≤0.60≤0.030≤0.0302.00-2.80≤0.200.40-0.80熔敷金属力学性能:(620℃×1h)抗拉强度 (бb)MPa屈服强度 (б0.2)MPa伸长率(δ5) %冲击功Akv(J)-40℃≥740≥640≥13≥27药皮含水量≤0.15% X射线探伤要求:Ⅰ级。 参考电流:(DC+)焊条直径(mm)3.24.05.0焊接电流(A)90-135140-180190-250注意事项: ⒈焊前焊条须经380~400℃烘焙1~2小时,随烘随用。 ⒉焊前对焊件必须清除锈、油污、水份等杂质。 ⒊施焊时须采用短弧焊接,以窄道焊方法。  CHE757产品描述:CHE757 (J757) 符合:GB  E7515-G 相当:AWS E11015-G 说明:CHE757是低氢钠型药皮的低合金钢焊条,采用直流反接,可进行全位置焊接。 用途:用于焊接抗拉强度相当于740 MPa左右的低合金钢结构。熔敷金属化学成份(%):CMnSiSPMo≤0.15≥1.00≤0.60≤0.035≤0.030≤1.00熔敷金属力学性能:(620℃×1h回火)抗拉强度 бb(Mpa)屈服强度 (б0.2)MPa伸长率(δ5) %冲击功Akv(J)常温≥740≥640≥13≥27药皮含水量≤0.15% X射线探伤要求:Ⅰ级。 参考电流:(DC+)焊条直径(mm)2.02.53.24.05.0焊接电流(A)40-7060-9080-110130-170160-200注意事项: ⒈焊前焊条须经350~380℃烘焙1小时,随烘随用。 ⒉焊前对焊件必须清除油、锈、水份等杂质。 ⒊采用短弧焊接,窄道焊方法。CHE707Ni产品描述:CHE707Ni (J707Ni) 符合:GB  E7015-G 相当:AWS E10015-G 说明:CHE707Ni是低氢钠型药皮的低合金钢焊条,采用直流反接,可进行全位置焊接。 用途:用于焊接抗拉强度相当的低合金钢结构。如14MnMoVB,WEL—TEN70和日本的HW56等钢的焊接熔敷金属化学成份(%):CMnSPSiNiCrMo≤0.10≥1.00≤0.030≤0.030≤0.80≥1.50≥0.30≥0.20熔敷金属力学性能:(620℃×1h回火)抗拉强度 бb(Mpa)屈服强度 (б0.2)MPa伸长率(δ5) %冲击功Akv(J)-40℃≥690≥590≥15≥27药皮含水量≤0.15% X射线探伤要求:Ⅰ级 参考电流:(DC+)焊条直径(mm)3.24.05.0焊接电流(A)80-110130-170160-200注意事项: ⒈焊前焊条须经350~380℃烘焙1小时,建议在50-100℃保温,随烘随用。 ⒉焊前对焊件必须清除油、锈等杂质,并预热200℃左右。 ⒊焊接时必须用短弧操作,以窄道焊为宜。  CHE707产品描述:CHE707 (J707) 符合:GB  E7015-D2 相当:AWS E10015-D2 说明:CHE707是低氢钠型药皮的低合金钢焊条,采用直流反接。 用途:用于焊接15MnMoV、14MnMoVB、18MnMnNb等。焊后结构可在焊态或回火(550-650℃)条件下工作。熔敷金属化学成份(%):CMnSiSPMo≤0.151.65-2.00≤0.60≤0.035≤0.0350.25-0.45熔敷金属力学性能:(620℃×1h)抗拉强度 (бb)MPa屈服强度 (б0.2)MPa伸长率(δ5) %冲击功Akv(J)-30℃≥690≥590≥15≥27药皮含水量≤0.15% X射线探伤要求:Ⅰ级 参考电流:(DC+)焊条直径(mm)2.02.5.3.24.05.05.8焊接电流(A)40-7060-9080-110130-170160-220210-260注意事项: ⒈焊前焊条须经350~380℃烘焙1小时,随烘随用。 ⒉焊前必须对焊件清除铁锈、油污、水份等杂质。 ⒊焊接时必须用短弧操作,以窄道焊为宜。  CHE62CFLH产品描述:CHE62CFLH 符合:GB  E6015-G 相当:AWS E9015-G 说明:CHE62CFLH是低氢钠型药皮的超低氢低合金钢焊条。采用直流反接,可进行全位置焊接。焊缝金属具有良好的塑性和韧性。 用途:主要用作62CF及相应强度等级中厚钢板焊接。熔敷金属化学成份(%):CMnSiMoNiSP≤0.08≥1.00≤0.50≥0.15≤1.00≤0.035≤0.035熔敷金属力学性能:(620℃×1h)抗拉强度 (бb)MPa屈服强度 (б0.2)MPa伸长率(δ5) %Akv冲击功(J)-20℃≥590≥490≥15≥47熔敷金属扩散氢含量(水法)≤5ml/100g(按ISO 3690) X射线探伤要求:Ⅰ级 参考电流:(DC+)焊条直径(mm)3.24.05.0焊接电流(A)90-130130-190170-220注意事项: ⒈焊前焊条须经380~400℃烘焙1~2小时,随烘随取。 ⒉焊前必须焊件清除油、锈、水份等杂质。 ⒊采用短弧操作,窄道焊方法。 CHE607RH产品描述:CHE607RH 符合:GB E6015-G     AWS E9015-G 说明:CHE607RH是590Mpa级无裂纹钢使用的超低氢钠型高韧性焊条。具有良好的缺口冲击韧性和抗裂性能,采用直流反接,可进行全位置焊接。 用途:用于焊接压力容器、桥梁、水电站下降管及海洋工程等重要结构。与CF60(62)、WH610D2钢达到良好的匹配。熔敷金属化学成份(%):CMnSiMoNiSP≤0.10≥1.00≤0.800.10-0.400.60-1.20≤0.025≤0.025熔敷金属力学性能:(620℃×1h回火)抗拉强度 (бb)MPa屈服强度 (б0.2)MPa伸长率(δ5) %冲击功Akv(J)-40℃≥610≥490≥17≥47熔敷金属扩散氢含量(水法)≤4.0ml/100g 药皮含水量≤0.15% X射线探伤要求:Ⅰ级 参考电流:(DC+)焊条直径(mm)2.53.24.05.0焊接电流(A)60-9080-120130-170170-210注意事项: ⒈焊前焊条须经380~400℃烘焙1~2小时,随烘随用。 ⒉焊前必须对焊件清除油、锈、水份等杂质。 ⒊采用短弧操作,以窄道焊为宜。   CHE607Ni产品描述:CHE607Ni(J607Ni) 符合:GB  E6015-G 相当:AWS E9015-G 说明:CHE607Ni是低氢钠型药皮的低合金钢焊条。采用直流反接,可进行全位置焊接。焊接金属具有优良的塑性和韧性。 用途:用于相应强度等级,并有再热裂纹倾向钢结构的焊接,如核反应堆壳体、锅炉汽包、化工容器、贮罐等的焊接和补焊。用于焊接相应强度等级的低合金钢结构如:BHW35等。熔敷金属化学成份(%):CMnSiNiMoSP≤0.12≥1.00≤0.80≥0.50≥0.20≤0.035≤0.035熔敷金属力学性能:(620℃×1h)抗拉强度 (бb)MPa屈服强度 (б0.2)MPa伸长率(δ5) %Akv冲击功(J)-30℃≥590≥490≥15≥27药皮含水量≤0.15% X射线探伤要求:Ⅰ级 参考电流:(DC+)焊条直径(mm)2.53.24.05.0焊接电流 (A)平  焊70-90100-120140-170190-220立焊、横焊60-8090-110130-160170-190注意事项: ⒈焊前焊条须经350~380℃烘焙1小时,随烘随用。 ⒉焊前必须对焊件清除铁锈、油污、水份等杂质。 ⒊焊接时必须用短弧操作,以窄道焊为宜。 CHE607产品描述:CHE607(J607) 符合:GB  E6015-D1 相当:AWS E9015-G 说明:CHE607是低氢钠型药皮的低合金钢焊条。采用直流反接,可进行全位置焊接。 用途:用于焊接中碳钢及相应强度的低合金结构,如15MnVN等。熔敷金属化学成份(%):CMnSiSPMo≤0.121.25-1.75≤0.60≤0.035≤0.0350.25-0.45熔敷金属力学性能:(620℃×1h)抗拉强度 (бb)MPa屈服强度 (б0.2)MPa伸长率(δ5) %Akv冲击功(J)-30℃≥590≥490≥15≥27参考电流:(DC+)焊条直径(mm)2.02.53.24.05.05.8焊接电流(A)60-8070-9090-120140-180170-210210-260注意事项: ⒈焊前焊条须经350~380℃烘焙1小时,随烘随用。 ⒉焊前必须对焊件清除铁锈、油污、水份等杂质。 ⒊焊接时必须用短弧操作,以窄道焊为宜。  CHE606
产品描述:

CHE606(J606) 符合:GB  E6016-D1 相当:AWS E9016-G 说明:CHE606是低氢钾型药皮的低合金钢焊条。交直流两用,可进行全位置焊接。有优良的力学性能及抗裂性能。 用途:适用于没有直流焊机的场合,用于焊接中碳钢及相应强度的低合金高强度钢结构,如15MnVN等。

熔敷金属化学成份(%):

CMnSiSPMo≤0.121.25-1.75≤0.60≤0.035≤0.0350.25-0.45

熔敷金属力学性能:(620℃×1h)

抗拉强度 (бb)MPa屈服强度 (б0.2)MPa伸长率(δ5) %Akv冲击功(J)-30℃≥590≥490≥15≥27

药皮含水量≤0.15% X射线探伤要求:Ⅰ级 参考电流:(DC+或AC空载电压≥70V)

焊条直径(mm)2.02.53.24.05.05.8焊接电流(A)40-7070-9090-120140-180180-220210-260

注意事项: ⒈焊前焊条须经350~380℃烘焙1小时,随烘随用。 ⒉焊前必须对焊件清除铁锈、油污、水份等杂质。 ⒊焊接时必须用短弧操作,以窄道焊为宜。 ⒋焊件较厚时,应预热至150℃以上,焊后缓冷。


企业简介
联系信息:
李经理
联系电话:
13730138500
固定电话:
-
所在区域:
河北省邢台市段芦头镇李家村工业园
进入店铺
企业法人:
李春茂
企业类型:
有限责任公司(自然人投资或控股)
成立日期:
2018-12-26
经营状态:
-
工商注册号:
130581000105691
社会统一信用代码:
91130581MA0D3WUR4G
组织机构代码:
-
注册资金:
100.000000万人民币
经营范围:
焊条、焊丝、焊粉、焊接材料、合金材料、五金工具、耐磨材料、仪器仪表 销售***(以上范围以公司登记机关核发的营业执照记载的事项为准)(国家禁限制项除外)(依法须经批准的项目,经相关部门批准后方可开展经营活动)
企业地址
  • 产品参数
  • 图文介绍
  • 企业简介
  • 企业地址
13730138500