


- 产品参数
- 图文介绍
- 企业简介
- 企业地址
化工桶模具/塑料成型模具支持定制
涂料桶模具
小霞模具有强大设计团队可接受:提供样品,或者,三维图纸,二维图纸,可以报价开模,欢迎您来咨询报价!

PP桶模具 PE桶模具 方桶模具 HDPE桶模具 圆桶模具

PE桶模具 方桶模具 HDPE桶模具 圆桶模具 美式桶模具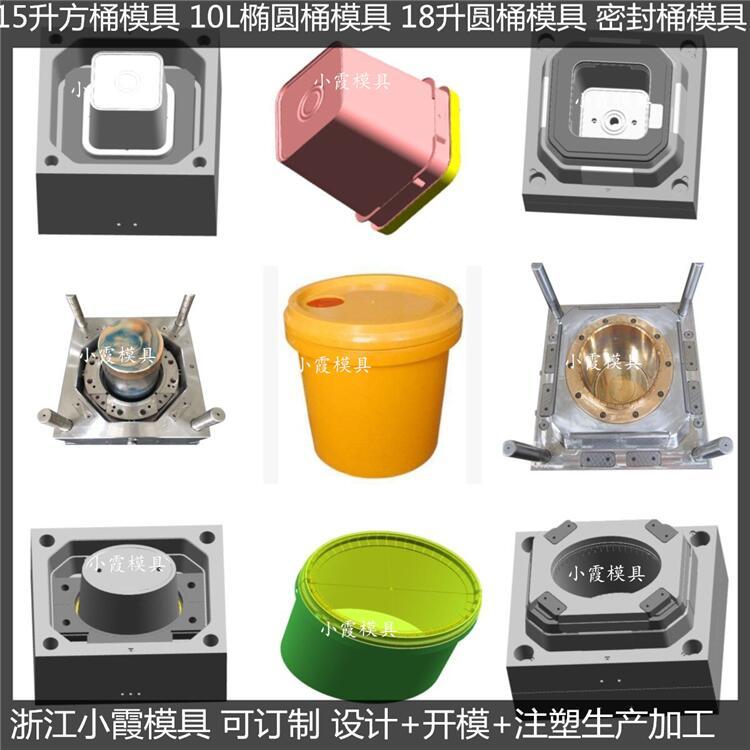
方桶模具 HDPE桶模具 圆桶模具 美式桶模具 中式桶模具

型号: | 按要求定制 |
腔数: | 1出1 |
模架: | LKM, ISM标准,HASCO 或按照客户要求 |
模具材质: | P20, 718H, H13, 2344, 2316, NAK80 |
模具流道系统: | 冷流道/热流道 |
设计软件: | UG; PROE; CAD |
塑料材质: | PP, ABS, HDPE, PC, PVC, PA6, PA66, PET etc. |
模具寿命: | 500,000次-3,000,000次 |
模具尺寸: | 根据产品设计 |
模具重量: | 根据产品设计 |
样品: | 根据产品设计 |
普通模具交货期: | 35-50天 |
高要求精密模具 | 55-85天 |


可能出现问题的原因 弯曲是因为注塑件内有过多内部应力。 模具填充速度慢。 模腔内塑料不足。 塑料温度太低或不一致。 注塑件在顶出时太热。 冷却不足或动、定模的温度不一致。 注塑件结构不合理(如加强筋集中在一面,但相距较远)。 降低注塑压力。 减少螺杆向前时间。 增加周期时间(尤其是冷却时间)。从模具内(尤其是较厚的注塑件)顶出后立即浸入温水中(38oC)使注塑件慢慢冷却。
增加注塑速度。 增加塑料温度。 适当增加冷却时间或改善冷却条件,尽可能动、定 模的模温一致。 根据实际情况在允许的情况. 常见注塑产品缺陷: 1、 注塑速度不足。2、塑料短缺。3、螺杆在行程结束处没留下螺杆垫料。4、运行时间变化。5、射料缸温度太低。6、注塑压力不足。7、射嘴部分被封。8、射嘴或射料缸外的加热器不能运作。9、注塑时间太短。10、塑料贴在料斗喉壁上。11、注塑机容量太小(即注射重量或塑化能力)。12、模温太低。13、没有清理干净模具的防锈油。14、止退环损坏,熔料有倒流现象。
1、 增加注塑速度。2、检查料斗内的塑料量。3、检查是否正确设定了注射行程,需要的话进行更改。4、检查止逆阀是否磨损或出现裂缝。5、检查运作是否稳定。6、增加熔胶温度。7、增加背压。8、增加注塑速度。9、检查射嘴孔有没有异物或未塑化塑料。10、检查的加热器外层用安培表检验能量输出是否正确。11、增加螺杆向前时间。12、增加料斗喉区或降低射料缸后区温度。13、用较大的注塑机。14、适当升高模温。15、清理干净模具内的防锈剂。16、检查或更换止退环。
日期:2023-5-19 辉
- 产品参数
- 图文介绍
- 企业简介
- 企业地址
