




- 产品参数
- 图文介绍
- 企业简介
- 企业地址
乳胶桶模具 /大型注塑模具支持定制 小霞模具 温馨提示:联系陈总QQ:422569987
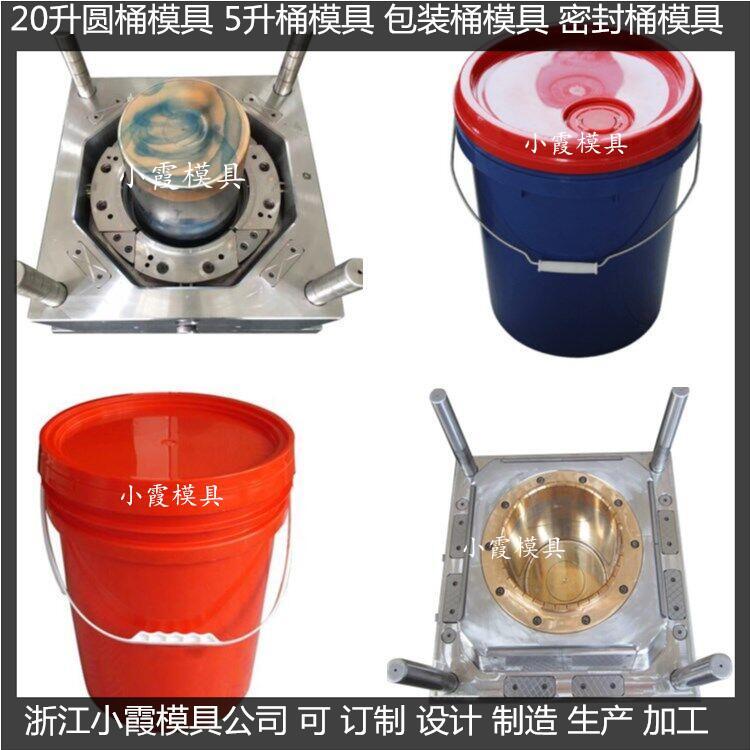
涂料桶模具
小霞模具有强大设计团队可接受:提供样品,或者,三维图纸,二维图纸,可以报价开模,欢迎您来咨询报价!

机油桶模具 3升塑料桶模具 30KG润滑油桶模具 12L塑料桶模具 30KG润滑油桶模具

密封桶模具 涂料桶模具 30KG乳胶漆桶模具 液体塑料桶模具 30KG乳胶漆桶模具

机油桶模具 润滑油桶模具 30KG涂料桶模具 16公斤塑胶桶模具 30KG涂料桶模具
型号: | 按要求定制 |
腔数: | 1出1 |
模架: | LKM, ISM标准,HASCO 或按照客户要求 |
模具材质: | P20, 718H, H13, 2344, 2316, NAK80 |
模具流道系统: | 冷流道/热流道 |
设计软件: | UG; PROE; CAD |
塑料材质: | PP, ABS, HDPE, PC, PVC, PA6, PA66, PET etc. |
模具寿命: | 500,000次-3,000,000次 |
模具尺寸: | 根据产品设计 |
模具重量: | 根据产品设计 |
样品: | 根据产品设计 |
普通模具交货期: | 35-50天 |
高要求精密模具 | 55-85天 |




主流道尽量短,以减少冷料回收料,减少压力和热量损失. 主流道尽量避免拼块结构,以防塑料进入接缝,造成脱模困难. 为避免主流道与高温塑料和射嘴反复接触和碰撞造成损坏,一般浇口套选用钢材加工,并热处理. 其形式有多种,可视不同模具结构来选择,一般会将其固定在模板上,以防生产中浇口套转动或被带出. 分流道是主流道的连接部分,介于主流道和浇口之间,起分流和转向作用.分流道在压力损失小的情况下,将熔融塑料以较度送到浇口处充模,因在截面积相等的条件下,正方形之周长长,圆形短.面积如太小,会降低塑料流速,延长充模时间,易造成产品缺料,烧焦,银线,缩水;
如太大易积存过多气体,增加冷料,延长生产周期,降低生产效率.对于不同塑料材质,分流道会有所不同,但有一个设计原则:分流道的表面积与其体积之比值小.即在分流道长度一定的情况下,要求分流道的表面积或侧面积与其截面积之比值小. 分流道型式有多种,它因塑料和模具结构不同而异,常用型式有圆形,半圆形,矩形,梯形,U形,正六边形,设计时基本原则: 在条件允许下,分流道截面积尽量小,长度尽量短.
分流道较长时,应在末端设置冷料穴,以容纳冷料和空气进入,而冷料穴上一般会设置拉料杆,以便于胶道脱模. 在多型腔模具中,各分流道尽量保持一致,长度尽量短,主流道截面积应大于各分流道截面积之和. 其表面不要求过份光滑(Ra=1.6左右),有利于保温. 如分流道较多时,应考虑加设分流锥,可避免熔融塑料直接冲击型腔,也可避免塑料急转弯使塑料平稳过渡 分流道一般采用平衡式方式分布,情况可采用非平衡方式,要求各型腔同时均衡进胶,排列紧凑,流程短,以减少模具尺寸.
流道设计时应先取较小尺寸,以便于试模后有修正余量. 浇口是指流道末端与型腔之间的连接部分,是浇注系统的部分.其作用是使塑料以较度进入并充满型腔。它能很快冷却,封闭.型腔内还未冷却的热胶倒流.设计时须考虑产品尺寸,截面积尺寸,模具结构,成型条件及塑料性能有关.浇口尽量短小,与产品分离容易,不造成明显痕迹,其类型多种多样,主要有: 浇口的种类及其特微 适用树脂范围广 浇口的粗细会影响成形周期
因残留应力﹐板状物会翘曲 大型及深的容器类 成形机喷嘴径受限者 浇口尺寸正确(矩形断面) 取多数个﹐多点浇口 成形品显目的地方﹐避开 浇口外观不显目 具有某些凹片浇口的特性 凹片(TAB) 具再可塑化能力 PVC,PMMA,ABS(其中一种)有效 扇形(FAN) 流动面积广﹐平均 因浇口之配向性低 浇口加工稍费工时 宽大平之板状成形品 圆形成形品的精度良好
圆盘﹐圆筒品(齿轮等) 浇口可自行切断 树脂滞留(冷浇道) 有无法适用之树脂 取多数个﹐多点浇口 3板模构造﹐无浇道模 (与针点浇口同) 加工麻烦(精修面) 侧浇口之自动化 注意2次注道之落下 胶口应开设在产品肉厚部分,充模顺利和. 位置应选在使塑料充模流程短处,以减少压力损失,有利于模具排气. 通过模流分析或经验,判断产品因浇口位置而产生之结合线处,是否影响产品外观和功能,可加设冷料穴加以解决.
细长型芯附近避免开设浇口,以免料流直接冲击型芯,产生变形错位或弯曲. 型或扁平产品,建议采用多点进浇,可产品翘曲变形和缺料. 量开设在不影响产品外观和功能处,可在边缘或底部处. 浇口尺寸由产品大小,几何形状,结构和塑料种类决定,可先取小尺寸再根据试模状况进行修正. 模多穴时,相同的产品采用对称进浇方式,对于不\同产品在同一模具中成型时,优先将大产品放在靠近主流道的位置.
日期:2023-6-9 辉
- 产品参数
- 图文介绍
- 企业简介
- 企业地址
