




- 产品参数
- 图文介绍
- 企业简介
- 企业地址
密封桶模具/注塑成型模具支持定制
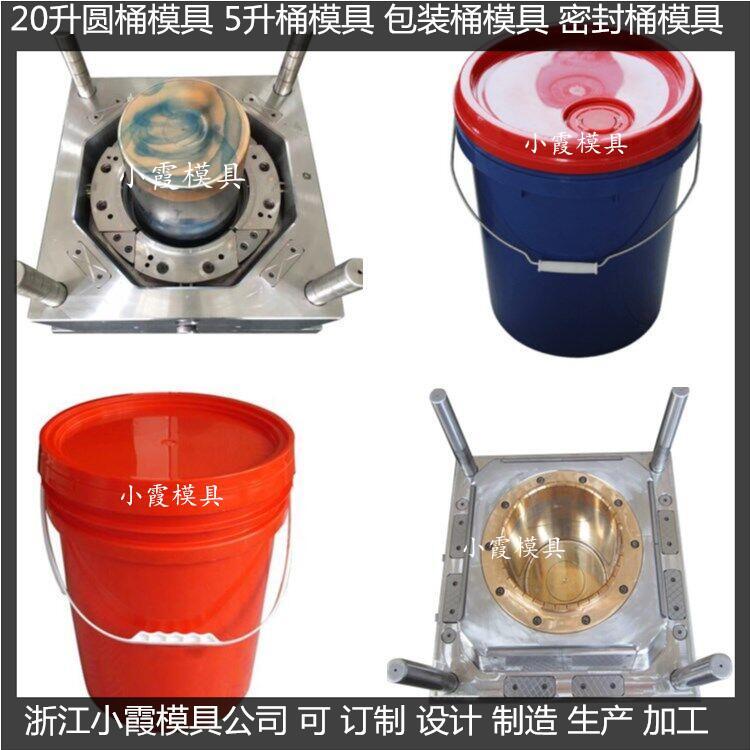
涂料桶模具
小霞模具有强大设计团队可接受:提供样品,或者,三维图纸,二维图纸,可以报价开模,欢迎您来咨询报价!

机油桶模具 3升塑料桶模具 30KG润滑油桶模具 12L塑料桶模具 30KG润滑油桶模具

密封桶模具 涂料桶模具 30KG乳胶漆桶模具 液体塑料桶模具 30KG乳胶漆桶模具

机油桶模具 润滑油桶模具 30KG涂料桶模具 16公斤塑胶桶模具 30KG涂料桶模具
型号: | 按要求定制 |
腔数: | 1出1 |
模架: | LKM, ISM标准,HASCO 或按照客户要求 |
模具材质: | P20, 718H, H13, 2344, 2316, NAK80 |
模具流道系统: | 冷流道/热流道 |
设计软件: | UG; PROE; CAD |
塑料材质: | PP, ABS, HDPE, PC, PVC, PA6, PA66, PET etc. |
模具寿命: | 500,000次-3,000,000次 |
模具尺寸: | 根据产品设计 |
模具重量: | 根据产品设计 |
样品: | 根据产品设计 |
普通模具交货期: | 35-50天 |
高要求精密模具 | 55-85天 |


斜契(吊契)上的导板与安装面的有效接触面应达到80%以上。导板的侧面间隙为3道(500以下)以内;500以上为5道以内。上导板的间隙为2(500以下)以内;500以上为3道以内,同时要它们之间运动的灵活。 修边模拼块安装 拼块的安装是在拼装车间拼装完毕粗加工和淬火后的安装和部的调整。先对型面和型腔作一次调整,包括型面和间隙的修整和镶块之间间隙的修整。有靠山面的则以靠山面为基准,没有靠山面的则要定出几个镶块的位置,一般是对角。再精加工。
冲孔模凸模(冲孔销)的定位 由于凸模和凹模的侧边间隙只有3道,在数控找点和手工钻孔攻丝都存在误差(是后者),所以很难定位,这时只有在压机动态的情况下人工定位。 一般的方法:对于圆柱型的,在数控机床找一点;对于非圆柱型的,在数控机床上找两点钻孔攻丝来粗定位。精定位时,在凸模上抹上油泥,在相对的凹模上涂上红丹粉,通过压机来找到位置,用定位销定位。 废料刀的装配和冲孔凸模有点相似。由于废料刀在修边模型面及型腔调整后发生改变,有时候还很大,所以纯以人工定位。先将模具置于压机上,把废料刀与型腔靠紧,用划针找出废料刀的位置,在钻孔攻丝后再找出位置。以上⑷、⑸是利用螺杆和孔之间有1.5道余量来达到要求的。
调整是钳调工序重要的环节,调整是使模具能加工出一个合格的零件,能增强模具的使用性能、使用寿命以及提供某种准确参数进行调试的工序,调整和装配往往是同时进行的。 在调整前,应首先掌握模具的类型、结构及零件的形状及相对参考基准。调整分为静态调整和动态调整。静态调整主要包括研合率、表面粗造度的调整。动态调整包括各种导柱、导套、导板间隙调整;导板、斜契(吊契)与安装面和靠山面的研合率调整;
修边模型腔与压料圈的间隙调整,镶块之间的间隙调整;模具运动行程的调整;压机压力的调试;各种镶块、废料刀的调整;拉延模过渡面的圆角、冲裁放料等。各种因素对模具的的影响: 拉延模、整形模研合率不良会产生零件厚度不均匀、拉裂或拉皱或零件尺寸不的缺陷;修边模、整形模、冲孔模等会产生零件错位、拉伤、拉裂的缺陷。 容易造成零件表面刮伤;对于拉延模,如果表面粗造度过高,会造成拉延阻力大,造成零件的拉伤或拉裂。拉延模的拉延嵌拉延筋和过渡拐点表面粗造度应达到0.8甚至更高。
标准件之间间隙的影响 如果间隙过小,会造成标准件表面的拉伤;间隙过大,会造成相对运动部分配合错位较大,而且会影响模具的使用寿命。 拉延模压力的影响 压力过大,会造成零件的拉裂或变薄,过小,造成拉皱。对于双动压床,如果外压力过大,会造成拉不动的情况。总之,影响零件不合格的因素很多,对造成的原因只能综合分析逐个排除,主要是靠经验的累积。在调节研合率注意模具的基准。一般以凸模为基准,基准只能进行表面粗造度和毛刺的修整,不允许作修磨或型面的改变。
日期:2023-6-9 辉
- 产品参数
- 图文介绍
- 企业简介
- 企业地址
