


你可能还喜欢
- 产品参数
- 图文介绍
- 企业简介
- 企业地址
产品参数
热导率
标准
联系人
郭先生 18989663366
密度g/cm³
1.82
用途
广泛
固定碳含量
99.99
保质期
15天
颜色
黑色
抗压强度Mpa
175
热膨胀系数
标准值
原产地
德国
形态
微粒剂
灰分PPM
100-200
电阻率μΩm
15
产地
德国
杨氏模量Gpa
13.2
硬度HSD
80
抗折强度Mpa
75
水分含量
0.01
执行质量标准
欧规
颜色
黑色
密度
2.2g/cm3
图文介绍
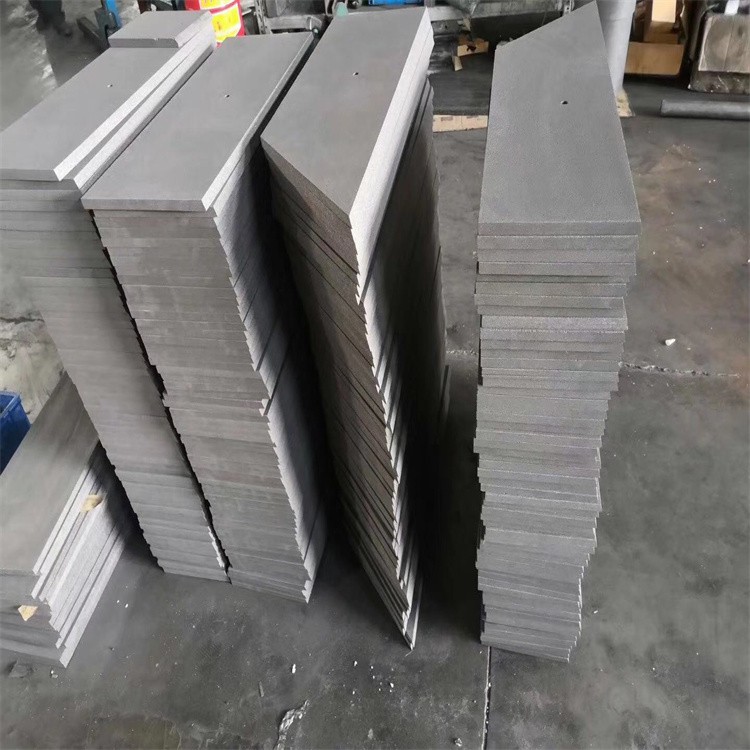
石墨制品的用途: 一、用作耐火材料 由于碳和石墨制品耐高温,具有良好的高温强度和耐腐蚀性,许多冶金炉衬可以用碳块建造,如炉底、炼铁炉炉缸和炉腹、铁合金炉炉衬和电石炉炉衬等,铝电解槽底部和侧面。许多用于熔炼贵金属和稀有金属的坩埚,熔化石英玻璃和其他石墨坩埚,也是由石墨坯加工制成的。碳和石墨制品作为耐火材料不应用于氧化气氛中。因为碳或石墨在氧化气氛中的高温下迅速烧蚀。 二、用作耐腐蚀结构材料 石墨电极经有机树脂或无机树脂浸渍后,具有耐腐蚀性好、导热性好、渗透性低的特点。这种浸渍石墨也称为不透性石墨,广泛应用于石油炼制、石化、湿法冶金、酸碱生产、合成纤维、造纸等工业部门,它可以节省很多不锈钢和其他金属材料。不透性石墨的生产已成为碳工业的一个重要分支。 三、作为导电材料使用 碳和石墨制品在电机制造业中广泛用作导电材料,如滑环和电刷。此外,它们还用作干电池中的碳棒、探照灯或产生弧光的弧光碳棒以及汞整流器中的阳极。

EDM石墨CNC加工的优点: 1:模具几何形状的日益复杂化以及产品应用的多元化导致对火花机的放电精确度要求越来越高。石墨电极的优点是加工较容易,放电加工去除率高,石墨损耗小,因此,部分群基火花机客户放弃了铜电极而改用石墨电极。另外,有些特殊形状的电极无法用铜制造,但石墨则较容易成型,而且铜电极较重,不适合加工大电极,这些因素都造成部分群基火花机客户应用石墨电极。 2:石墨电极较容易加工,且加工速度明显快于铜电极。比如采用铣削工艺加工石墨,其加工速度较其它金属加工快2~3倍且不需要额外的人工处理,而铜电极则需要人手挫磨。同样,如果采用高速石墨加工中心制造电极,速度会更快,效率也更高,还不会产生粉尘问题。在这些加工过程中,选择硬度合适的工具和石墨可减少刀具单损耗和铜公的破损。如果具体比较石墨电极与铜电极石墨电极的铣削时间,石墨较铜电极快67%,在一般情况下的放电加工中,采用石墨电极的加工要比采用铜电极快58%。这样一来,加工时间大幅减少,同时也减少了制造成本。 3:石墨电极与传统铜电极的设计不同。许多模具公司通常在铜电极的粗加工和精加工有不同的预留量,而石墨电极则使用几乎相同的预留量,这减少了CAD/CAM和机器加工的次数,单是这个原因,就足以在很大程度上提高模具型腔的精度。 当然,模具公司由铜电极转用石墨电极后,首先应该清楚的是该使用石墨材料以及考虑其他相关因素。如今部分群基火花机客户采用石墨以电极放电加工,这免除了模具型腔抛光和化学物品抛光的工序却仍然能达到预期的表面光洁度。如不增加时间和抛光的工序,铜电极不可能制作出这样的工件。另外,石墨分为不同的等级,在特定的应用程序下使用适当等级的石墨和电火花放电参数才能达到理想的加工效果,若在使用石墨电极的火花机上操作人员使用与铜电极相同的参数,那么结果肯定是令人失望的。如果要严格控制电极的物料,可将石墨电极在粗加工时设于非损耗状态(损耗少于1%),但铜电极则不使用。

我国的制作业正在往高端方向开展,国家大力推动智能制作,打造制作强国,所以,在精细模具制作范畴,对加工所运用的放电资料的要求越来越高,所以EDM石墨,也便是电火花加工石墨,在这些精细模具的加工中的位置越来越高,从而在EDM资料的筛选上受到了业界的高度关注,出产的高质量EDM石墨也越来越被高端模具制作厂家选用。 在过去的电火花加工职业,厂家以往电极原资料的挑选大多会挑选电解铜、铜钨 、银钨等,当然传统的石墨也是不错的的挑选。那么为什么在早些年,石墨没有没有作为电火花加工的优选资料呢?那是因为大多数电火花加工厂家在在本钱、质量、以及工作效率上的归纳因素,大多数选用的是电解铜作为电火花的优选原资料。近几年随着我国工业的开展,在科技方面也是取得了另国际瞩目的成就,在精细模具职业范畴打造更高的质量和更低本钱成为年代的主题,所以在业界寻觅更新的石墨资料来替代铜电极成为一个新的风向标。
EDM石墨CNC加工的优点: 1:模具几何形状的日益复杂化以及产品应用的多元化导致对火花机的放电精确度要求越来越高。石墨电极的优点是加工较容易,放电加工去除率高,石墨损耗小,因此,部分群基火花机客户放弃了铜电极而改用石墨电极。另外,有些特殊形状的电极无法用铜制造,但石墨则较容易成型,而且铜电极较重,不适合加工大电极,这些因素都造成部分群基火花机客户应用石墨电极。 2:石墨电极较容易加工,且加工速度明显快于铜电极。比如采用铣削工艺加工石墨,其加工速度较其它金属加工快2~3倍且不需要额外的人工处理,而铜电极则需要人手挫磨。同样,如果采用高速石墨加工中心制造电极,速度会更快,效率也更高,还不会产生粉尘问题。在这些加工过程中,选择硬度合适的工具和石墨可减少刀具单损耗和铜公的破损。如果具体比较石墨电极与铜电极石墨电极的铣削时间,石墨较铜电极快67%,在一般情况下的放电加工中,采用石墨电极的加工要比采用铜电极快58%。这样一来,加工时间大幅减少,同时也减少了制造成本。 3:石墨电极与传统铜电极的设计不同。许多模具公司通常在铜电极的粗加工和精加工有不同的预留量,而石墨电极则使用几乎相同的预留量,这减少了CAD/CAM和机器加工的次数,单是这个原因,就足以在很大程度上提高模具型腔的精度。 当然,模具公司由铜电极转用石墨电极后,首先应该清楚的是该使用石墨材料以及考虑其他相关因素。如今部分群基火花机客户采用石墨以电极放电加工,这免除了模具型腔抛光和化学物品抛光的工序却仍然能达到预期的表面光洁度。如不增加时间和抛光的工序,铜电极不可能制作出这样的工件。另外,石墨分为不同的等级,在特定的应用程序下使用适当等级的石墨和电火花放电参数才能达到理想的加工效果,若在使用石墨电极的火花机上操作人员使用与铜电极相同的参数,那么结果肯定是令人失望的。如果要严格控制电极的物料,可将石墨电极在粗加工时设于非损耗状态(损耗少于1%),但铜电极则不使用。
我国的制作业正在往高端方向开展,国家大力推动智能制作,打造制作强国,所以,在精细模具制作范畴,对加工所运用的放电资料的要求越来越高,所以EDM石墨,也便是电火花加工石墨,在这些精细模具的加工中的位置越来越高,从而在EDM资料的筛选上受到了业界的高度关注,出产的高质量EDM石墨也越来越被高端模具制作厂家选用。 在过去的电火花加工职业,厂家以往电极原资料的挑选大多会挑选电解铜、铜钨 、银钨等,当然传统的石墨也是不错的的挑选。那么为什么在早些年,石墨没有没有作为电火花加工的优选资料呢?那是因为大多数电火花加工厂家在在本钱、质量、以及工作效率上的归纳因素,大多数选用的是电解铜作为电火花的优选原资料。近几年随着我国工业的开展,在科技方面也是取得了另国际瞩目的成就,在精细模具职业范畴打造更高的质量和更低本钱成为年代的主题,所以在业界寻觅更新的石墨资料来替代铜电极成为一个新的风向标。
企业简介

企业法人:
-
企业类型:
有限责任公司
成立日期:
2023-12-12
经营状态:
-
工商注册号:
社会统一信用代码:
91331003MAD5WKWE22
组织机构代码:
-
注册资金:
-
经营范围:
-
企业地址
店铺新品
猜你喜欢
- 产品参数
- 图文介绍
- 企业简介
- 企业地址
18989663366
