


-
 德国布鲁克纳Bruckner弹性活顶针满足高径向、轴向负载的加工要求
¥305.00
-
 Bruckner硬质合金顶针,布鲁克纳合金头顶针/高精度设计0.003毫米
¥255.00
-
 天津布鲁克纳BRUCKNER高速活顶针NC 33和NC 43带抽出螺纹
¥255.00
-
 布鲁克纳BRUCKNER高精度活顶针和车床顶针以及轴承/轴承座
¥235.00
-
 进口WTE微型钻夹头-按夹紧方式/按接口类型/按精度等级进行分类
¥230.00
- 产品参数
- 图文介绍
- 企业简介
- 企业地址
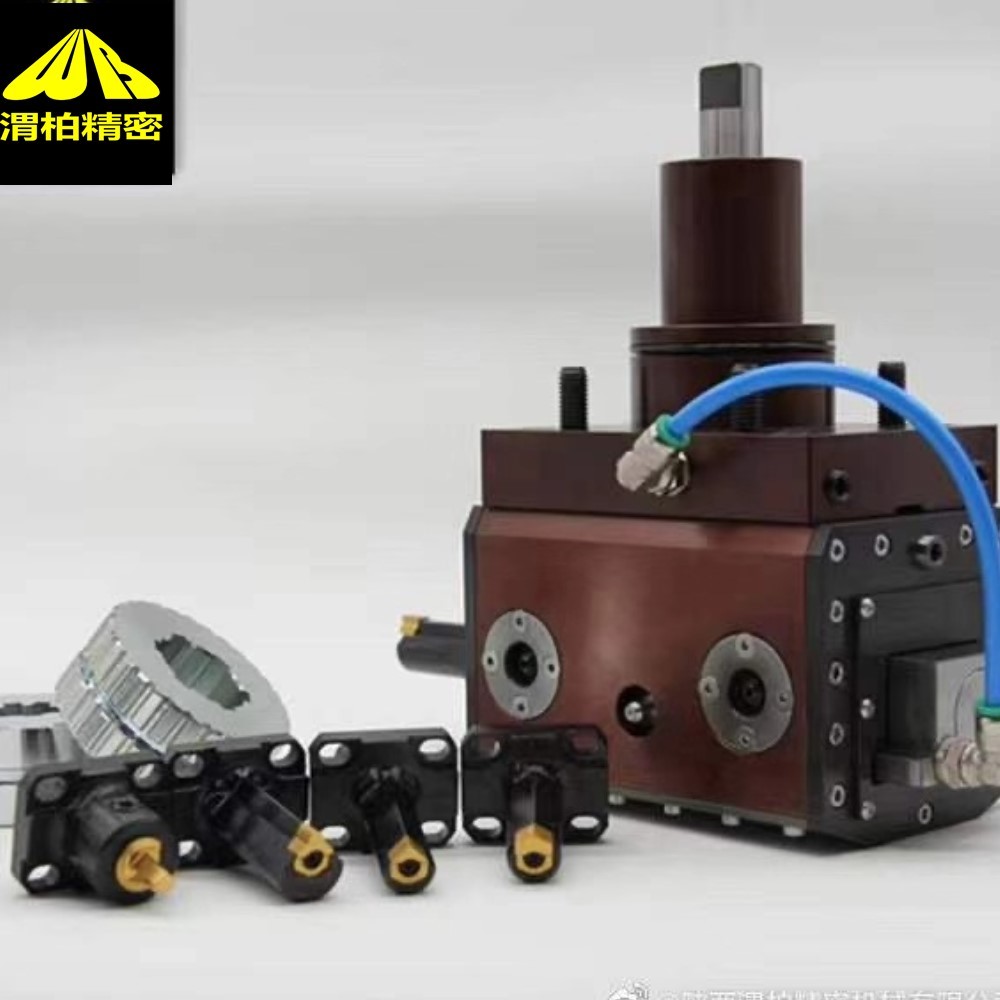
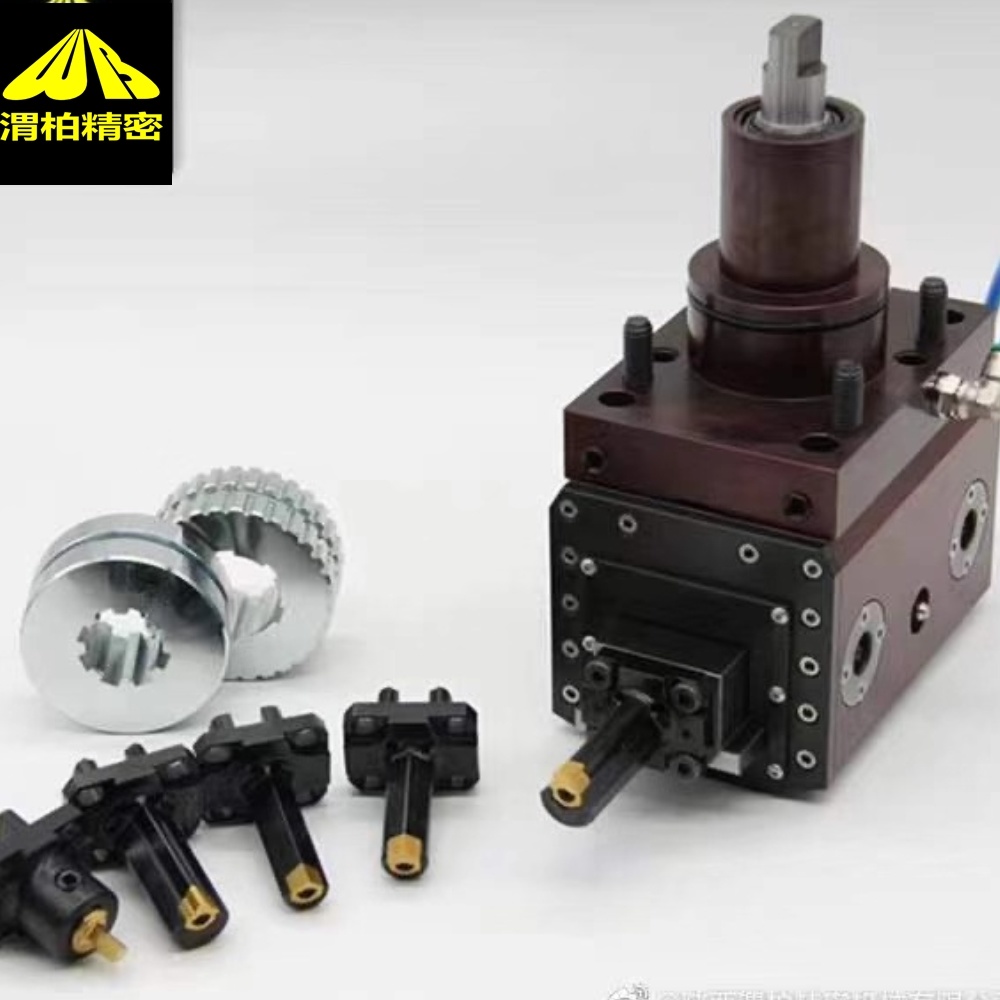
REV插齿动力头BTA 插齿动力刀座 键槽加工效率高 刚性好,使用维护方法:
初次使用
将插削机安装在车床上。稍微松开固定螺栓 8,然后使用比较仪对插削机进行对齐。后者必须放置在对齐区域 7 上。插削机完全对齐后,请再次拧紧固定螺栓 8,并以每分钟 150 次的速度让插削机运行约 10 分钟。用普通的导轨用油润滑移动的滑架。这将有助于软化密封条以及在使用前对插削机进行试运转。
上油
为了保持机械性能,我们建议每使用 10 个小时后,对插削机进行一次上油,上述时间是仪器实际使用的时间(请参见注油计算示例)。
使用 Persian Poligrease EP 1。
当意识到油脂从移动滑架的周边区域中流出时,请暂停上油。
注油计算示例
如果生产一个工件需要 2 分钟,完成单一
键槽需要 10 秒钟,那么在约 3600 件工件之后,执行注油。

REV插齿动力头BTA 插齿动力刀座 维护方法:
长时间使用(约 1000 小时)后,有必要对插削机进行维护,更换易磨损的零件,例如轴承、密封条等。
内部/外部加工
该机动化插削机能够执行内部或外部加工。
根据如下指示反转机动化旋转方向就可以了:
指令 M04 = 内部加工
指令 M03 = 外部加工。
根据是内部加工还是外部加工,必须通过将镶件定向在切削方向上来固定仪器。
S在返回阶段分离
在返回阶段,刀具将从已加工表面分离 0.25 毫米。这项移动操作对于保持镶件的完整性是必不可少的。
切削参数:
为了确保镶件具有较长的寿命和加工过程中的佳光洁度,建议遵守推荐参数(请参阅参数表)
机动化插削机的加工示例:
外部轮廓加工
此短视频展示了外部加工:完成了一个外部开槽的轮廓 DIN 5482 模块 2.5 Z = 30。
加工材料为硬度 35 HRC 的合金钢。
单槽的完成时间为 4 秒,而完成整个齿形轮廓的总时间约为 2 分钟。
考虑到工具高的刚性,所以加工非常简单并且具有佳的光洁度。
为了正确且有效地使用此工具,公司可为客户提供专门开发的程序。该程序适用于市场上的所有数控车床。
-

-

-

-

-

-

-
 德国ROHM平顶针与罗姆平头顶针适用于无预钻孔的工件¥256.00
-
 进口罗姆螺帽顶针包括ROHM螺帽活顶针和螺帽死顶针¥252.00
-
 德国WTE钻夹头操作简单/可以手动或采用钥匙锁紧方式
¥220.00
-
 进口WTE热缩刀柄,WTE筒夹刀柄非常适合在轮廓关键区域进行加工
¥220.00
-
 德国WTE液压刀柄,WTE数控刀柄利用液压原理均匀夹紧刀具
¥235.00
-
 进口Maykestag丝锥,Maykestag微型丝锥加工精度高,排屑较好
¥360.00
-
 奥地利Maykestag钻头,硬质合金钻头/HPC高性能钻头通用应用
¥369.00
- 产品参数
- 图文介绍
- 企业简介
- 企业地址
